


Cat:CNC roll marógép
CNC tekercs gyűrűmaró
Gazdag tapasztalatokat gyűjtöttünk a Rebar tekercsek feldolgozásában és felhasználásában, és mélyreható elemzést és kutatást végeztünk a hasonló fe...
Lásd a részleteket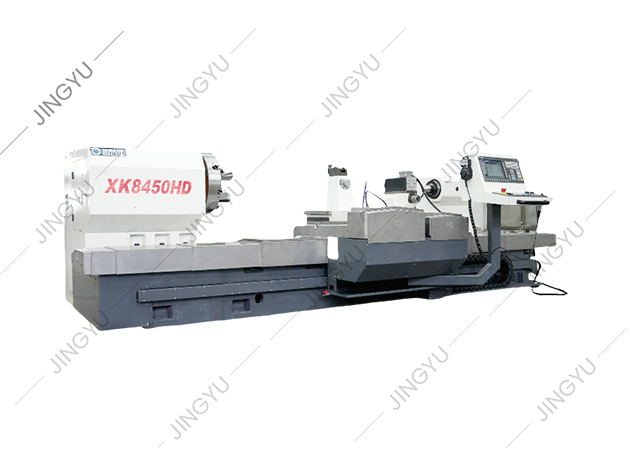
Sétáljon be bármely gépműhelybe, és az eszterga az az igásló, amely a nyers rúdanyagot tengelyekké, perselyekké és precíz méretű alkatrészekké alakítja. A tiszta vágás és a leselejtezett munkadarab közötti rés azonban ritkán a nyers erőről szól. Ez a módszerről szól. Az esztergagép biztonságos és pontos működtetése egy megismételhető folyamatból áll: ellenőrizze a gépet, rögzítse biztonságosan a munkadarabot, állítsa a szerszámot középre, válassza ki a reális sebességet és előtolást, majd végezzen ellenőrzött első vágást. Az új kezelőnek ismernie kell az eszterga lengését és a középpontok közötti távolságot is; a határokon túli munka megmunkálása vibrációhoz és szerszámhibához vezet. Sajátítsa el az alapvető sorrendet, és minden ezt követő művelet – a ráfordítás, az esztergálás, a hornyolás és az elválasztás – gondos mérés és apró módosítások dolga lesz.
Mielőtt megérinti a kezelőszerveket, ellenőrizze az esztergagépet. Győződjön meg arról, hogy a tokmány pofák tiszták és forgácsmentesek, a szerszámoszlop feszes, és a nyílások enyhe olajréteggel rendelkeznek. Az orsó elindítása előtt győződjön meg arról, hogy a tokmánykulcsot eltávolította a tokmányból. Ezzel az egyszerű szokással megelőzhető a leggyakoribb esztergabaleset: a forgó egységből kidobott tokmánykulcs. Győződjön meg arról is, hogy a vágószerszám éles és megfelelően köszörült az anyaghoz. Ellenőrizze a hűtőfolyadék szintjét, ha a gép hűtőfolyadékot használ, és győződjön meg arról, hogy a forgácstartó nem csordul túl. Ezután tisztítsa meg a gép környékét. A laza rongyok, szerszámok és nyersanyag a munkapadon, nem az esztergaágyon.
A biztonság az esztergagépen nem a szlogenek listája; ez fizikai korlátok összessége. Mindig viseljen védőszemüveget. Ne viseljen kesztyűt, bő ujjat vagy ékszert, amikor az orsó jár. Soha ne nyúljon egy forgó munkadarab fölé a forgács eltávolításához; állítsa le az orsót és használjon kefét. Tartsa távol a kezét a tokmánytól és a vágási zónától. Ha egy munkadarab zörögni vagy vibrálni kezd, állítsa le a gépet, és javítsa ki a problémát, ne nyomja át. Soha ne hagyja felügyelet nélkül működő gépet. Ha ellenőriznie kell a felület minőségét vagy a szerszámot, először állítsa le az orsót. A kézi esztergagépről CNC esztergagépre áttérő kezelők számára további veszélyek is fennállnak, mint például a programozott gyors mozgások és az automatikus szerszámcsere. Gyakorlati útmutató a az üzembiztonság javítása CNC görgős esztergagépeken részletesebben foglalkozik ezekkel a helyzetekkel.
A legtöbb munkához a hárompofás önközpontosító tokmány a leggyorsabb módja a kerek készlet tartásának. Ügyeljen arra, hogy a munkadarab teljesen illeszkedjen, és a pofák egy kör alakú felülethez tapadjanak, ne a sarkokhoz. Csak annyi anyagot hagyjon kilógni a művelethez; a túlzott túlnyúlás elhajlást és csattanást okoz. Hosszú tengelyek esetén használjon faroktámasz középpontját vagy stabil támasztékot a túlsó vég megtámasztására. Négyzet alakú vagy szabálytalan nyersdarabok esetén váltson négypofás független tokmányra, és jelölje meg a valós részt. Ez növeli a beállítási időt, de ez a megfelelő módja a nem kerek anyag megtartásának. A nehézhengeres alkalmazásoknál a munkadarabok gyakran túl nagyok egy szabványos tokmányhoz, ezért a CNC tekercs eszterga megerősített tokmányokat és előlapokat használ, amelyek nagy koncentrikusságot biztosítanak nagy terhelés mellett.
 Nagyker Roll Esztergagyár, Szállítók A Nantong Jingyu gépek Co., Ltd. a kínai hengeresztergagyár és CNC tekercsesztergák beszállítói, nagykereskedelmi tekercsesztergák eladók Termék megtekintése →
A vágószerszámot úgy kell beállítani, hogy a hegye pontosan az orsó középvonalára legyen. A túl magasra beállított szerszám dörzsöli és kopik; a túl alacsonyra beállított szerszám csattanást vagy beásást okozhat. A legtöbb esztergálási műveletnél a szerszámnak körülbelül 90 fokos oldalsó vágóél-szögben kell megközelítenie a munkát, elegendő elülső hézaggal a súrlódás elkerülése érdekében. Húzza meg erősen a szerszámoszlopot, és végezzen próbavágást, mielőtt a teljes megmunkálási lépést elvégezné.
Három forgácsolási paraméter kölcsönhatásban határozza meg az eredményt: az orsó fordulatszáma, az előtolás és a fogásmélység. A kézi esztergálás során az orsó sebességét gyakran felületméter/perc vágási sebességben fejezik ki. A nagyobb sebesség és előtolás gyorsabban távolítja el a fémet, de növeli a hőt és a szerszámkopást is. Az orsó fordulatszámának beállításához használja az RPM = (vágási sebesség × 1000) / (π × munkadarab átmérő) képletet. Egy 50 mm-es lágyacél rúdnál 30 m/perc sebességnél ez nagyjából 190 RPM-re működik. A gyorsacél szerszámozású lágyacél biztonságos kiindulási pontja a 25–35 méter/perc vágási sebesség, a 0,1–0,3 milliméter/fordulat előtolás és a 0,5–2,5 milliméter közötti mélység. Az alábbi táblázat konzervatív kiindulási értékeket ad; állítsa be a tényleges munkadarab és szerszám állapota alapján.
| Működés | Vágási sebesség (m/perc) | Előtolás (mm/ford) | Vágási mélység (mm) |
|---|---|---|---|
| Nagyítás | 25 | 0,20–0,40 | 1,5–2,5 |
| Befejezés | 30–40 | 0,05–0,15 | 0,20–0,50 |
Keményfém szerszámoknál a vágási sebesség kétszer-háromszor nagyobb lehet. A lényeg az, hogy óvatosan kezdjünk, figyeljünk a vágás hangjára, és csak akkor növeljük a paramétereket, ha a gép és a szerszám stabil.
Szembenézve produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
Az egyenes esztergálás egy hosszon csökkenti a munkadarab átmérőjét. Használjon jobb oldali esztergaszerszámot, és vezesse azt a farokrész végétől a fejtartó felé, hacsak nem vállig vág. Vegye ki a vágási mélységet az átmérőből, és ellenőrizze az átmérőt féknyergekkel vagy mikrométerrel minden egyes lépés után, hogy elkerülje az alul- vagy túlméretezett alkatrészeket. A vágófolyadékot egyenletesen kell felvinni a vágóélre a hő elvezetése és a felület minőségének javítása érdekében.
A hornyok esetében állítsa be a szerszámot a kívánt szélességre, és egyenesen adja be a mélységbe. Váll esetén először a nagyobb átmérőt, majd a kisebbet gépeljük meg, és egy kis szerszámmal négyszögezzük fel a sarkot. Az elválás keskeny pengét használ, amelyet sugárirányban, alacsony sebességgel, sok vágófolyadékkal táplálnak. Minden esetben csökkentse az orsó fordulatszámát szakadt felületek vagy mély hornyok vágásakor, hogy elkerülje a csepegést.
A pontos fordulás nem találgatás. Próbavágás után állítsa le az orsót, és mérje meg az átmérőt egy külső mikrométerrel vagy tolómérővel. Hasonlítsa össze a mérést a céllal, majd használja a keresztcsúszó mikrométeres gallért a mélység hozzáadásához vagy csökkentéséhez. Amikor közeledik a végső mérethez, tegyél egy nagyon könnyű mozdulatot, és mérd meg újra. Ha az alkatrész az egyik végén nagyobb, mint a másik, akkor a farokrész rosszul van beállítva; állítsa be a farokrész eltolását, és végezzen újabb vágást. Ne feledje, hogy a frissen vágott rész kitágulhat a vágási hő hatására; ha szűk tűrésre van szüksége, hagyja az alkatrészt szobahőmérsékletre lehűlni az utolsó mérés előtt. A CNC esztergagépekre ugyanezek az elvek érvényesek, de a gép programozott szerszámkorrekciókat használ az automatikus méretkorrekcióhoz.
A kézi esztergagépen minden döntés valós időben történik: a kezelő beállítja a sebességet, mozgatja a kocsit és leolvassa a tárcsát. A CNC eszterga e felelősség nagy részét áthelyezi a programba. A kezelő továbbra is felszereli a munkadarabot, beállítja a szerszámeltolásokat, és lefuttatja az első darab ellenőrzését, de a gép folyamatosan szabályozza a vágási utat, az előtolást és az orsó fordulatszámát. Ez különösen értékes összetett profilok és ismétlődő kötegek esetén. A nagy vagy nehéz hengereket esztergató műhelyekben egy nagy pontosságú CNC maró-hengeresztergával olyan kontúrokat lehet megmunkálni, amelyekhez több kézi műveletre és speciális formázószerszámokra lenne szükség. A CNC lehetővé teszi a folyamat közbeni tapintást és az automatikus szerszámkompenzációt is, de ezek a funkciók a kezdeti beállítás pontosságától függenek. Mindazonáltal továbbra is alapvető fontosságú, hogy a kezelő megértse a vágás alapjait; a CNC program nem tudja kijavítani a tompa lapkát, a bizonytalan munkadarabot vagy a rossz eltolást.
Az esztergagép kezelése nem egyetlen készség, hanem apró döntések láncolata. Kezdje egy tiszta géppel és egy éles szerszámmal, tartsa mereven a munkadarabot, válasszon ésszerű sebességet, és mérjen minden lépésnél. Függetlenül attól, hogy kézi gépet vagy CNC-modellt használ, ezek az alapok döntik el, hogy jó alkatrészeket vagy selejtet gyártanak-e. Azon kezelők és üzemmérnökök számára, akik szeretnék összehasonlítani a gépopciókat, a termékinformációkat a Nantong Jingyu Machinery gyakorlati kiindulópontot nyújt a görgős esztergagépek, köszörűk és marógépek értékeléséhez.

Gazdag tapasztalatokat gyűjtöttünk a Rebar tekercsek feldolgozásában és felhasználásában, és mélyreható elemzést és kutatást végeztünk a hasonló fe...
Lásd a részleteket
Tekintettel a nagysebességű acél tekercs -feldolgozás problémáira, az XK8450 CNC Roll Milling Machine egy új típusú CNC Roll Groove -feldolgozó sze...
Lásd a részleteket
Tekintettel a nagysebességű acél tekercs-feldolgozás problémáira, az XK8450 CNC tekercs-marógép egy új típusú CNC Roll Groove feldolgozó szerszám, ...
Lásd a részleteket
A gép mindhárom tengelye P3-szintű 50 × P10 gömbcsavarok, és a 2-end rögzített pretenzió összeszerelési folyamatát az axiális merevség erősítésére ...
Lásd a részleteket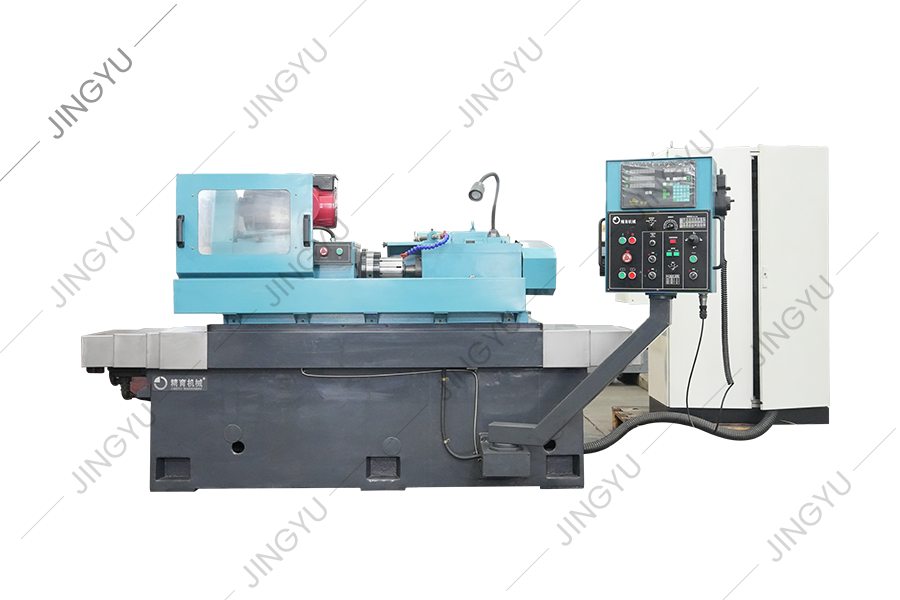
A tekercsgyűrű-formáló darálót elsősorban a volfrám-karbidgörgős gyűrűk őrlésére használják a nagysebességű huzalrúd-előállításhoz. A képződött gyé...
Lásd a részleteket
Ez a szerszámgép egy új típusú CNC Roll Grooving szerszám, amelyet a vállalat CNC Roll Milling Machine sorozata alapján fejlesztettek ki, valamint ...
Lásd a részleteket
Ez a sorozat elsősorban a CNC Crescent Groove marógépek számára készült, hogy közönséges alkatrészeket biztosítsanak, mint például a maró szerszámt...
Lásd a részleteket
Ez a sorozat elsősorban a CNC tekercsek, például a CBN pengék, a PCD-pengék, a CHUCK, a csavarok stb. CNC-hez, stb.
Lásd a részleteket
Ez a sorozat elsősorban a CNC TC gyűrűs csiszológépek és a kompozit hengercsiszológépek, például a torkok, a dinamikus és statikus nyomású orsók, a...
Lásd a részleteket
Szolgálunk más alkatrészeket is, például kockás lemezmarókat, tekercses résszerszámokat, olajszivattyúkat, motorokat, CNC rendszereket stb.
Lásd a részleteket3. szám, Xinghe Road, Zhaxi Industrial Park, Chongchuan kerület, Nantong, Jiangsu tartomány, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Minden jog fenntartva

