


Cat:CNC roll marógép
CNC roll marógép
Ez a szerszámgép -sorozat automatikusan levághatja a félhold hornyokat különböző forgási irányokkal és bármilyen hélix szöggel. Ez egyenlő (vagy eg...
Lásd a részleteket
Climb vágás a legtisztább, legpontosabb felületkezelést biztosítja a CNC marás során – de csak akkor, ha a gép és a beállítás képes kezelni a forgácsolóerőket. A hengergyártók és a nehézgépeket gyártó üzletek esetében ez a feltétel általában teljesül.
Ez a cikk elmagyarázza, mi az a mászóvágás, hogyan hasonlítható össze a hagyományos vágással, és mikor válasszuk ki az egyes stratégiákat a valós gyártás során.
Mászómarásnál a maró a munkadarab előtolásával megegyező irányban forog. A vágófog a teljes forgácsvastagságban behatol az anyagba, és az érintkezés vége felé elvékonyítja a forgácsot. A hagyományos marásnál a fog nulla forgácsvastagságnál kezdődik, súrlódik a felülethez, majd a végén éri el a maximális vastagságot.
A mászóvágást lemarásnak is nevezik; a hagyományos marásnak nevezzük. A nevek azt jelzik, hogy a szerszám forgással „lefelé” vagy „felfelé” mozog-e vele szemben.
| Tényező | Climb Cutting | Hagyományos vágás |
|---|---|---|
| Szerszám forgása vs. előtolás | Ugyanaz az irány | Ellentétes irányba |
| Forgácsvastagság | Belépéskor a legvastagabb, csökkenő | Belépéskor a legvékonyabb, növekszik |
| Vágó akció | Tiszta levágás, kevesebb súrlódás | Dörzsölés az elején, nagyobb súrlódás |
| Felületkezelés | Jobb merev beállításoknál | Fényes vagy elkenődött felületet hagyhat maga után |
| Erőhajlam | Lefelé (periférikus maráshoz) | Felfelé (hajlamos felemelni a munkadarabot) |
| Szerszámkopás | Alacsonyabb kopás, ha a beállítás merev | Magasabb élkopás a dörzsölés következtében |
| Kockázat | A szerszám elhajlása befogást okozhat | A munka megkeményedésének kockázata |
A forgácsvastagság a fő oka annak, hogy a modern CNC műhelyek előnyben részesítik a mászóvágást. Hagyományos forgácsolással a lapka vagy szármaró nulla forgácsterheléssel indul, ami azt jelenti, hogy az él tolódik ollók helyett. Ez sok acélon súrlódást, hőt és munkakeményedést okoz. Amikor a szerszám mélyebbre harap, a megkeményedett réteghez ütközik és gyorsabban kopik.
A mászóvágás a maximális forgácsterheléssel kezdődik. Az él azonnal elnyírja az anyagot, csökkentve a hőfelhalmozódást és simább felületet hagyva maga után. A vágóerő arra is hajlamos, hogy a munkadarabot az asztal felé tolja le, ami stabilan tartja az alkatrészt.
Ez a stabilitás fontos, amikor hosszú hengeres munkadarabokat, például hengereket mar. A lefelé irányuló vágóerő segít a tekercsnek a V-blokknak vagy stabil támasztéknak tartásában. Ez az egyik oka annak, hogy a nagy teherbírású CNC hengermarógépek gyártói a mászást alapértelmezett befejezési stratégiának programozzák.
A mászóvágásnak van egy jól ismert hátránya: ha a gép holtjátéka vagy nem megfelelő merevsége van, a vágó megragadhatja a munkadarabot és előre húzhatja magát. Emiatt az asztal megremeghet, eltörhet egy szerszám, vagy hullámos felületet hagyhat maga után. Ezért a régebbi, vezércsavarokkal és holtjáték kompenzáció nélküli gépeket hagyományosan hagyományos üzemmódban üzemeltették.
Golyós csavarokkal, előre betöltött vezetőkkel és megfelelő szervóhangolással rendelkező CNC gépen a holtjáték minimális. A mászás vágás nemcsak biztonságossá, hanem előnyösebbé válik. Nehéz marási műveletekhez szilárd orsó és stabil munkabefogás szükséges. A hengercsiszoló és görgős hornyológépek ennek a szabványnak megfelelően készülnek.
A vibráció egy másik szempont. A mászóvágás általában kisebb vibrációt kelt, mint a hagyományos vágás, különösen akkor, ha a szerszám állandó szögben kapcsolódik. De ha a szerszám rezegni kezd, az csattanónyomokhoz vezethet. Ezt részletesebben egy kapcsolódó cikk tárgyalja vibráció kezelése CNC hengercsiszolókban .
A görgős hornyoláshoz pontos mintákat kell vágni edzett acél vagy öntöttvas hengerekbe. Mind a nagyoló, mind a simító menetnek szigorú tűréseket kell tartania a horonyszélesség, -mélység és -pozíció tekintetében. A mászóvágás több szempontból is segít: tisztább vágást eredményez, csökkenti a sorjaképződést, és meghosszabbítja a formaszerszámok és bevonatos keményfém lapkák élettartamát.
A gyártásban bevett gyakorlat az, hogy az első nagyolásnál hagyományos vágást alkalmaznak, ha vízkő vagy egyenetlen felület van, majd átváltanak mászóvágásra a befejezéshez. Az ok egyszerű: a durva bőr kitörheti a keményfém élt, ha az első érintkezés túl agresszív. Miután a felület tiszta, a mászóvágás biztosítja a végső kontúrhoz szükséges pontosságot.
A tekercsfelületeknél a felületi minőség különbsége Ra vagy Rz értékben mérhető. Tapasztalataink szerint a simító menetnek a hagyományosról a mászóvágásra váltása mérhető különbséggel javíthatja a felületi érdesség mértékét, ha a szerszámút megfelelően van beállítva. A dörzsölés csökkenése csökkenti az elkenődés esélyét is, ami kritikus fontosságú azoknál a tekercseknél, amelyek fémlemezt textúrálnak vagy dombornyomják a mintákat.
A hagyományos vágásról mászóvágásra való váltás nem csupán irányváltás. Számos paramétert kell beállítani:
A hengeres anyagoknál, mint például a D2 szerszámacél vagy a hűtött öntöttvas, a kiindulási pont egy könnyű radiális vágásmélység (0,5-1,0 mm) emelkedési módban és egy fogankénti 0,1-0,2 mm körüli előtolás, majd finomítás a kapott felület alapján.
Egy tipikus hengerjavító műhelyben a folyamat a hagyományos marással kezdődik a sérült réteg eltávolítására. A kezelő ezután átvált mászóvágásra a horonyprofilt meghatározó utolsó lépéshez. Mivel a mászóvágás tisztább felületet hagy maga után, a tekercs a darálóhoz kerül, kevesebb készlettel, lerövidítve a teljes ciklusidőt.
 Automata CNC hengeres marógép hattengelyes Siemens vezérléssel A precíziós hengerjavításra tervezett gép merev, integrált ágyakkal és edzett vezetősínekkel rendelkezik, amelyek támogatják a horonyprofilok mászómarását. Siemens hattengelyes vezérlése és nagy nyomatékú orsója pontos kontúrvágást biztosít az edzett hengereken, csökkentve a köszörülési időt. Termék megtekintése →
Egy másik gyakori alkalmazás a menetszerű bordák vágása hornyolt tekercseken. A mászómarás élesebb élt eredményez a bordagerincen, ami befolyásolja a végtermék minőségét rúd- és huzalhengerlésben. Ez az oka annak, hogy a nagy teherbírású CNC hengeres marógépeket szabályozott emelkedési stratégiával programozzák ezekhez a kontúrokhoz.
Nem minden marógép végzi jól a mászóvágást. A gépnek merev vázzal, holtjáték-mentes előtolórendszerrel és olyan orsóval kell rendelkeznie, amely mérsékelt fordulatszámon is képes fenntartani a nyomatékot. Hengermarásnál ez általában nehéz dobozos vagy edzett vezetősín szerkezetű gépet jelent, nem könnyű marógépet.
 CNC függőleges marógép XKV1800 megerősített nagy teherbírású szerkezettel A stabil emelkedési maráshoz készült, ez a függőleges maró edzett törzset és holtjáték-mentes golyóscsavarokat kínál. Nagy munkalökete és 2000 kg-os asztalkapacitása nehéz öntvényekhez és acél alkatrészekhez is alkalmas, biztosítva a kemény felületek sima vágásához szükséges merevséget. Termék megtekintése →
A megerősített CNC marógépeket ennek figyelembevételével tervezték. Biztosítják azt a merevséget, amely a kezdeti forgácsérintkezés okozta ütések elnyeléséhez szükséges, és megőrzi a pontosságot az edzett tekercsfelületeken történő hosszú menetek során.
A mászóvágás nem egyetlen technika; ez egy döntés, amelyet minden egyes bérletnél meghozol. Használjon hagyományos vágást, hogy átvészelje a durva, pikkelyes vagy instabil körülményeket. Használjon mászóvágást a befejező lépésekhez, ahol a felület minősége és a szerszám élettartama a legfontosabb. A modern CNC hengeres maróberendezéseken a mászóvágás az alapértelmezett befejezési stratégia része kell, hogy legyen.

Ez a szerszámgép -sorozat automatikusan levághatja a félhold hornyokat különböző forgási irányokkal és bármilyen hélix szöggel. Ez egyenlő (vagy eg...
Lásd a részleteket
Tekintettel a nagysebességű acél tekercs -feldolgozás problémáira, az XK8450 CNC Roll Milling Machine egy új típusú CNC Roll Groove -feldolgozó sze...
Lásd a részleteket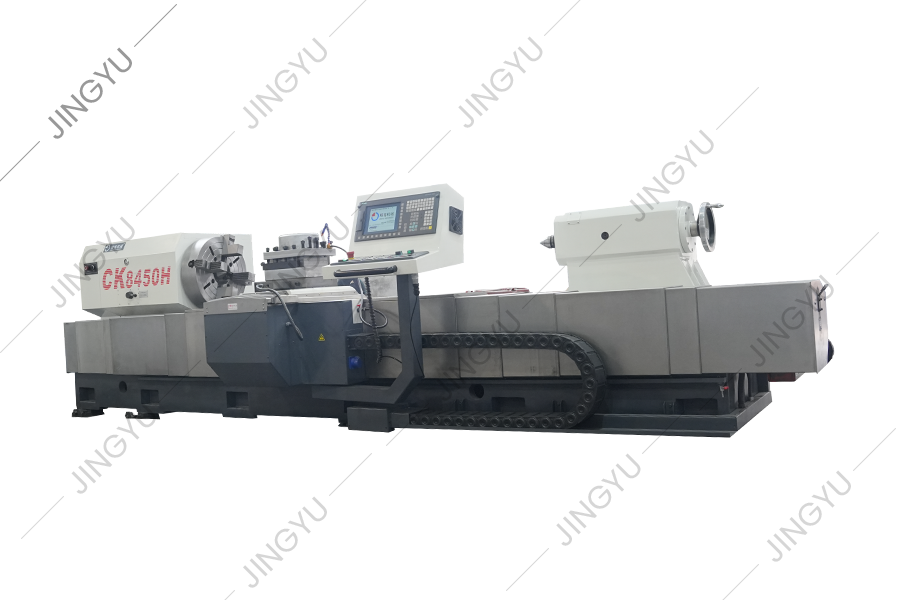
Ezt a szerszámgép -sorozatot elsősorban a tekercsek átadására és feldolgozására használják. Megfordíthatja a tekercsek külső körét és tekercs nyaká...
Lásd a részleteket
A CK450 ferde ágyú CNC eszterga elfogadja a német Siemens vezérlőrendszert. A szerszámgép megjelenését, operációs rendszerét és biztonsági védelmi ...
Lásd a részleteket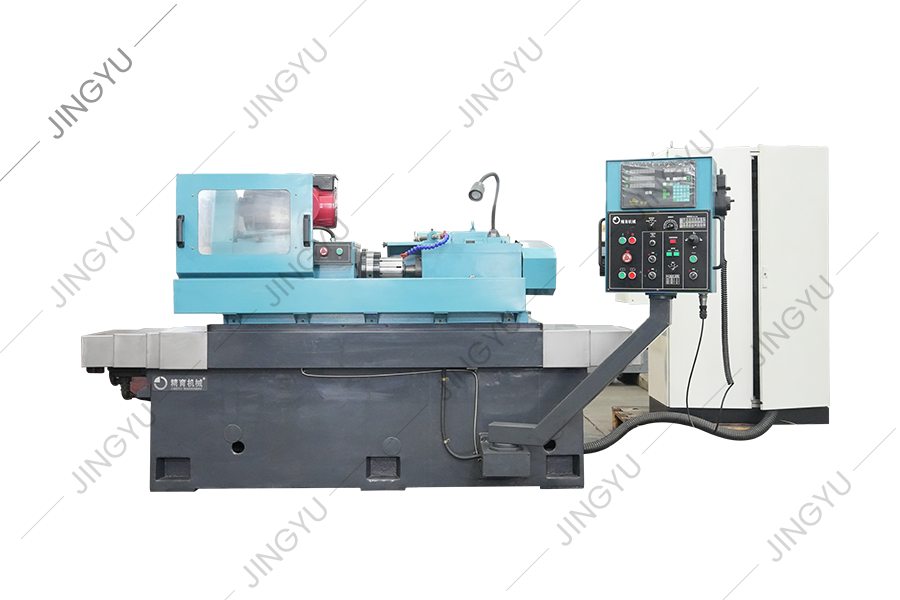
A tekercsgyűrű-formáló darálót elsősorban a volfrám-karbidgörgős gyűrűk őrlésére használják a nagysebességű huzalrúd-előállításhoz. A képződött gyé...
Lásd a részleteket
Ez a szerszámgép egy új típusú CNC Roll Grooving szerszám, amelyet a vállalat CNC Roll Milling Machine sorozata alapján fejlesztettek ki, valamint ...
Lásd a részleteket
Ezt a gépet elsősorban a tekercses keresztezett keresztbordák őrlési vágójának őrlésére és javítására használják, amely könnyen megjavíthatja és őr...
Lásd a részleteket
Az MX250 egy standard gyémántkerék -kötőgép, amelyet a fémkohászati acél malmok gyémántkerekek kialakításához és öltözködéséhez használnak. A gyé...
Lásd a részleteket
Ez a sorozat elsősorban a CNC Crescent Groove marógépek számára készült, hogy közönséges alkatrészeket biztosítsanak, mint például a maró szerszámt...
Lásd a részleteket
Ez a sorozat elsősorban a CNC TC gyűrűs csiszológépek és a kompozit hengercsiszológépek, például a torkok, a dinamikus és statikus nyomású orsók, a...
Lásd a részleteket3. szám, Xinghe Road, Zhaxi Industrial Park, Chongchuan kerület, Nantong, Jiangsu tartomány, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Minden jog fenntartva

