


Cat:CNC roll marógép
CNC bevágó és jelölőgép
Az XK9350 sorozatú CNC Rebar Roll Crescent Groove marógép az XK500 típus korszerűsített terméke, amely 500 mm-nél kisebb átmérőjű és 2500 mm-nél ki...
Lásd a részleteket
Melyik gépet helyezze a padlóra, ha az új munkák tengelyszerű alkatrészeket és lapos konzolokat is tartalmaznak? A válasz ritkán fekete-fehér, de a döntés könnyebbé válik, ha nyomon követi, hogy az egyes gépek hogyan távolítják el az anyagot. CNC eszterga forgatja a munkadarabot. CNC maró forgatja a szerszámot. Ez az egyszerű különbség határozza meg az előállítható geometriát, a ráfordított beállítási időt és az alkatrészenkénti költséget. Válassza ki az esztergagépet a forgásszimmetria érdekében; válassza a malmot a prizmatikus összetettség érdekében. Ha mindkettőre szükség van, fontolja meg a kombinált eszterga-marógépet, vagy tervezzen egy cellát mindkét típussal.
A CNC esztergagépben, amelyet esztergaközpontnak is neveznek, a munkadarabot egy orsóban tartják és szabályozott sebességgel forgatják. A revolverre szerelt vágószerszám az X és Z tengelyek mentén mozog az anyag eltávolításához. Ez a kialakítás hatékony a külső hengereknél, furatoknál, kúposoknál, meneteknél és hornyoknál. Mivel az alkatrész folyamatosan forog, a kerekség és a koncentrikusság természetes módon jön létre az orsó tengelyéből.
A CNC-maróban a munkadarabot az asztalhoz rögzítik, és a forgácsolószerszámot egy orsóban forogják. A szerszám vagy az asztal több tengelyen, jellemzően X-en, Y-n és Z-n mozog. Ez lehetővé teszi, hogy a vágó különböző felületeket érjen el, és sík felületeket, hornyokat, zsebeket és háromdimenziós profilokat hozzon létre. A marás a természetes választás olyan alkatrészek esetében, amelyeknek négyzetes sarkai, több felületén lévő lyukak vagy összetett kontúrok vannak, amelyeket az eszterga nem ér el.
Ha eltávolítjuk a programozást és az automatizálást, a fizikai különbség pontosan ez: melyik komponens forog. A válasz alakít minden későbbi döntést a szerszámozással, a munkatartással és a feldolgozási sorrenddel kapcsolatban. A CNC hengeres eszterga például kifejezetten nagy hengeres görgőkhöz készült, így az orsó és a farokrész nagy súlyok elviselésére készült. Ugyanazon a műhelyszinten egy malmot választanak ki a hengerekbe vágott kulcshornyokhoz és hornyokhoz egy másodlagos műveletben.
 Nagy hatékonyságú CNC görgős eszterga merev vezetőpálya kialakítással Ez az eszterga nagy hengeres hengerekhez és forgó alkatrészekhez illeszkedik, merev szerkezetet és nagy vágási nyomatékot kínál. Kialakítása támogatja a nehéz munkadarabokat, így praktikus választás az olyan műhelyek számára, ahol pontos esztergálásra van szükség a másodlagos marási műveletek előtt. Termék megtekintése →
Az alkatrész geometriája a legjobb kiindulópont az esztergálás és a marás közötti választáshoz. Egy egyenletes tengelyű forgó alkatrészt, például motortengelyt, görgőt, perselyt, karimát vagy tárcsát a legjobban esztergagépen lehet megmunkálni. Az eszterga nagy sebességgel távolítja el az anyagot, miközben a hossz mentén egyenletes átmérőt tart fenn. Még az excentrikus tulajdonságokkal rendelkező alkatrészek is először esztergálhatók, majd egy második műveletben egy marón megmunkálhatók.
A prizmatikus részhez, például házhoz, lemezhez, tartókonzolhoz, szeleptesthez vagy formaüreghez malom szükséges. Az a képesség, hogy a szerszámot sík felületen mozgatják, és a munkadarab indexelésével változtatják a tájolást, a marást standard módszerré teszik a téglalap alakú részek és jellemzők, például hornyok, zsebek és kiemelkedések esetében. Sok összetett alkatrész nem pusztán egy típus. Tekintsünk egy tekercset, amelynek külső felületébe reteszhornyot kell vágni, vagy egy tengelyt, amelynek egyik vége közelében keresztnyílás található. Ilyen esetekben egy teljes alkatrész megmunkálásához mindkét műveletre szükség lehet. Az alábbi táblázat összefoglalja a főbb különbségeket.
| Jellemző | CNC eszterga | CNC maró |
|---|---|---|
| A munkadarab mozgása | Az orsó körül forog | Álló helyzetben az asztalon |
| Szerszám mozgás | Lineáris tengelyekben mozog | Több tengelyben forog és mozog |
| A legjobb geometria | Hengeres, kúpos, gömb alakú | Prizmás, lapos, kontúros |
| Tipikus műveletek | Esztergálás, fúrás, menetvágás, hornyolás | Síkmarás, fúrás, hornyolás, kontúrozás |
| Tipikus orsó orientáció | Vízszintes vagy függőleges | Függőleges vagy vízszintes |
| A beállítás bonyolultsága | Alacsonyabb a forgó alkatrészekhez | Magasabb a többarcú munkához |
| Közös tűréstartomány | IT6–IT8 | IT7–IT9 |
Ezek a tartományok általánosak, nem abszolútak. Egy modern, lineáris léptékű CNC eszterga nagyon szűk tűréseket képes elérni, és egy csúcsmaró is képes közel kerek formákat előállítani interpolációval. De ha megbízható, gazdaságos gyártást tervez, akkor a jellemző erősségek többet számítanak, mint az elméleti maximum.
Mindkét gép kiváló eredményeket érhet el, de a korlátozó tényezők eltérőek. Esztergagépen a felületi minőség az előtolási sebesség, a szerszám orrsugár, az orsó fordulatszáma és a munkadarab merevségének függvénye. Mivel az alkatrész folyamatosan forog, természetesen sima felületet kap a kerület mentén. A menet és a hornyolás meghatározott alakú betétekkel történik. Hosszú görgők esetén gyakran szükség van egy stabil pihenésre vagy a faroktámasz középpontjára, hogy megakadályozzák a vágóerők elhajlását.
A marón a felületet az átállási távolság, az orsó fordulatszáma, a szerszám elhajlása és a hornyok száma befolyásolja. A golyósorrú szármaró simább kontúrokat eredményez, de hosszabb ciklusidővel. A marószerszámok változatosabbak: szármaró, homlokmaró, fúró, menetfúró és speciális maró. A szerszámcsere akkor lehet automatikus, ha a gép rendelkezik szerszámcserélővel, amely lehetővé teszi az összetett alkatrészeket. A kompromisszum az, hogy a munkafogásnak elég merevnek kell lennie ahhoz, hogy ellenálljon az oldalerőknek; a rosszul rögzített alkatrész vibrálhat vagy elmozdulhat, ami tönkreteszi a kész jellemző pontosságát.
Öntöttvas vagy kovácsolt acélhengereknél a merevség kritikus. A nagy teherbírású esztergagép nagy átmérőket képes elviselni, nagy anyagleválasztási sebesség mellett. A nagy teherbírású maró ezzel szemben kiválóan alkalmas reteszhornyok vágására és edzett hengerfelületek hornyolási mintáira. Ez az oka annak, hogy sok hengergyártó rendelkezik mindkét géptípussal. Ne feledje, hogy a CNC-vezérlő és a szervorendszer határozza meg, hogy mindkét gép milyen pontosan hajtja végre az útvonalát. A stabil vezérlőhurok megismételhetővé teszi a szerszámpályát hosszú ciklusokon keresztül. Ha olyan hengerekkel dolgozik, amelyek precíz horonytávolságot igényelnek, egy hengerspecifikus marásra tervezett gép, mint pl. CNC görgős eszterga precíziós CNC rendszerrel , különbséget tehet az illeszkedő és a leselejtezett alkatrészek között.
Kezdje három kérdéssel: Mi a részed alapformája? Hány oldalt kell megmunkálni? Mi a várható tételnagyság és tolerancia? A válaszok az egyik vagy a másik technológia felé terelgetik.
Egy másik tényező az eltávolítandó anyag mennyisége. Az esztergálás nagyon hatékonyan távolítja el az anyagot a kerek nyersdarabról, mivel a vágás folyamatos. A kis maróval való marás lassabban távolítja el az anyagot, különösen akkor, ha a vágás megszakad. Ha az alkatrész hálóhoz közeli formájú öntvénynek indul, a marás megfelelőbb lehet; ha rúdkészletről indul, az esztergálás gyakran gyorsabb. A rendelkezésre álló gépcsaládok részletes áttekintését lásd a teljes termékpaletta a gyártó honlapján.
Ne hagyja figyelmen kívül a munkavégzést. Az esztergagép általában hárompofás tokmányban vagy befogópatronban tartja a munkadarabot, amely gyorsan rögzíthető. A malomhoz satukra, bilincsekre vagy egyedi rögzítésekre van szükség, hogy megakadályozzák az alkatrész elmozdulását oldalirányú erők hatására. Összetett alkatrészek esetén a berendezés költsége kis tételekben meghaladhatja a gép költségét. A vásárlási döntés meghozatala előtt számolja ki a folyamat teljes költségét, ne csak a gép árát.
Végül értékelje a rendelkezésre álló gépterületet és a kezelői készségeket. Az esztergaközpontoknak és a maróközpontoknak eltérő karbantartási igényük van. A malom szerszámcserélője és hűtőfolyadék-rendszere rendszeres figyelmet igényel; az eszterga orsója és tokmánya megfelelő tisztítást és kenést igényel. Válassza ki azt a gépet, amelyet csapata megbízhatóan tud üzemeltetni és karbantartani. Rossz befektetés az a gép, amely tétlen, mert senkinek sem tetszik a vezérlés.
A hengerek klasszikus példái annak, amikor az eszterga és a marás együtt működik. Egy új tekercs kovácsolt vagy öntött hengerként indul. A külső profilt, a naplókat és a meneteket CNC hengeres esztergagépen forgatják. Ezután a kulcshornyokat, spirális hornyokat vagy egyedi mintákat CNC hengeres bemetszőgépen marják. Egyes tekercseknél recézett vagy ferde mintázatú mart felületre van szükség, hogy javítsa az anyagáramlást az acélgyárban. Az esztergálás és a marás közötti váltás egy összeállításban értékes, ha az alkatrész nehéz, és az újrarögzítés költséges.
Az eszterga kategórián belüli gépválasztás is számít. A nagy pontosságú CNC maróhengeres eszterga egyetlen összeállításban egyesíti az esztergálási és marási képességet, csökkentve az üresjárati időt és a pozícióhibákat. A több tekercsméretet feldolgozó gyártók számára előnyt jelent az automatikus horonypozicionáló rendszer. Ugyanez a logika vonatkozik a kis alkatrészekre is. A sárgaréz szerelvényeket gyártó üzem esztergagépet használhat a testhez, és marót a hatlapfejhez. Az autóalkatrészeket gyártó üzlet mindkét gépet egy cellába helyezheti. A kulcs az alkatrész domináns alakjának meghatározása, majd annak eldöntése, hogy a második művelet egy extra gépet vagy egy többfeladatos műveletet indokol.
Kezdje azzal, hogy nézze meg a legnagyobb kihívást jelentő részt, amelyet elő kell készítenie. Ha a meghatározó jellemző a hengeres felület szoros koncentrikussággal, akkor a CNC eszterga a megfelelő alap. Ha a lapos felület, a zseb vagy az összetett kontúr a meghatározó, a CNC maró jobban szolgálja Önt. Ha mindkét típusú jellemző jelen van, fontolja meg a kombinált megoldást vagy a termelési cellát.
Nincs univerzális legjobb gép. A legjobb választás az, amelyik megfelel a tényleges alkatrészeknek, a tételek méretének és a kezelői tapasztalatnak. Az eszterga és a maró közötti különbség világos megértése az első lépés a nyereséges döntés meghozatala felé. Használja azt a géptípust, amelyik a munkája legnagyobb értékű jellemzőivel foglalkozik, és a második folyamatot tartsa inkább kiegészítésként, semmint kompromisszumként.

Az XK9350 sorozatú CNC Rebar Roll Crescent Groove marógép az XK500 típus korszerűsített terméke, amely 500 mm-nél kisebb átmérőjű és 2500 mm-nél ki...
Lásd a részleteket
Gazdag tapasztalatokat gyűjtöttünk a Rebar tekercsek feldolgozásában és felhasználásában, és mélyreható elemzést és kutatást végeztünk a hasonló fe...
Lásd a részleteket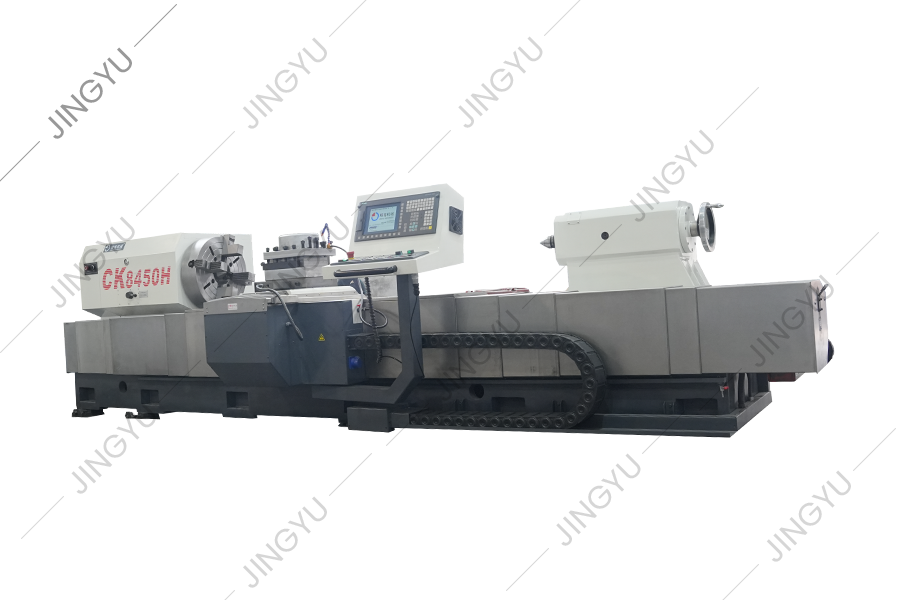
Ezt a szerszámgép -sorozatot elsősorban a tekercsek átadására és feldolgozására használják. Megfordíthatja a tekercsek külső körét és tekercs nyaká...
Lásd a részleteket
A CNC-vel megerősített marógép egy teljes fogaskerekű orsó dobozt fogad el, és az orsó sebességváltó részét több mint 6 szintű pontosságú fogaskere...
Lásd a részleteket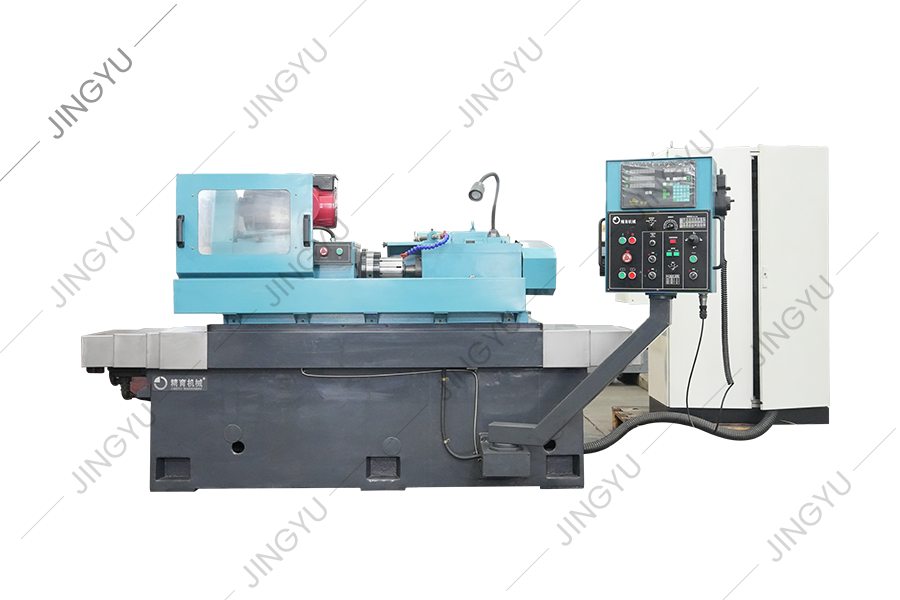
A tekercsgyűrű-formáló darálót elsősorban a volfrám-karbidgörgős gyűrűk őrlésére használják a nagysebességű huzalrúd-előállításhoz. A képződött gyé...
Lásd a részleteket
Jelenleg a minta tekercs gravírozása otthon és külföldön általában elektrolízis módszert, rendes vízszintes marógép -maróságot és egyéb feldolgozás...
Lásd a részleteket
Ez a szerszámgép egy új típusú CNC Roll Grooving szerszám, amelyet a vállalat CNC Roll Milling Machine sorozata alapján fejlesztettek ki, valamint ...
Lásd a részleteket
Az MX250 egy standard gyémántkerék -kötőgép, amelyet a fémkohászati acél malmok gyémántkerekek kialakításához és öltözködéséhez használnak. A gyé...
Lásd a részleteket
Ez a sorozat elsősorban a CNC Crescent Groove marógépek számára készült, hogy közönséges alkatrészeket biztosítsanak, mint például a maró szerszámt...
Lásd a részleteket
Ez a sorozat elsősorban a CNC tekercsek, például a CBN pengék, a PCD-pengék, a CHUCK, a csavarok stb. CNC-hez, stb.
Lásd a részleteket3. szám, Xinghe Road, Zhaxi Industrial Park, Chongchuan kerület, Nantong, Jiangsu tartomány, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Minden jog fenntartva

