


Cat:CNC roll marógép
CNC bevágó és jelölőgép
Az XK9350 sorozatú CNC Rebar Roll Crescent Groove marógép az XK500 típus korszerűsített terméke, amely 500 mm-nél kisebb átmérőjű és 2500 mm-nél ki...
Lásd a részleteket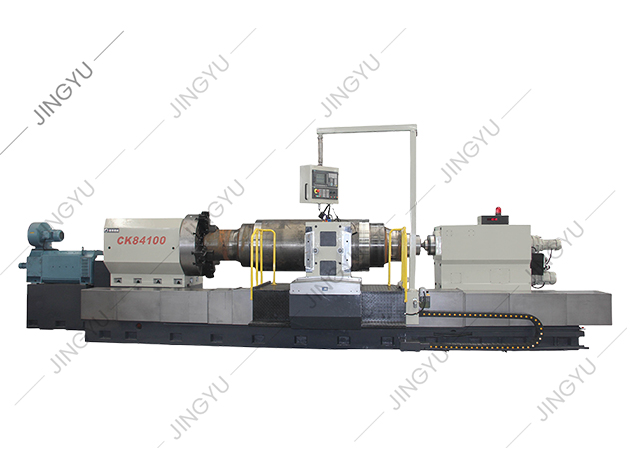
A gépész egy acélhengert betölt egy esztergagépbe, bezárja a védőburkolatot, és megnyomja a ciklusindítást. A torony indexel, a szerszám lenyúlik, és az első menet 0,05 mm-en belül tiszta hengert vág. Egyik sem történik véletlenül. It happens because someone understands a small set of CNC fundamentals: axes, coordinate systems, G-code, work offsets, tool compensation, and safe verification. Ha még nem ismeri a CNC-t, vagy éppen gépvásárlást értékel, ezek azok az alapok, amelyek elválasztják az ellenőrzött folyamatot a selejtektől és az összeomlásoktól.
Ez az útmutató megadja az alapvető ismereteket abban a sorrendben, ahogy ténylegesen használni fogja. Látni fogja, hogyan mozog egy CNC gép, mit mond neki a program, hogyan kell beállítani egy munkát, és mit kell ellenőrizni fémvágás előtt. Nem az a cél, hogy egy ültében programozóvá váljon. Segítségével elolvashatja a beállítási lapot, követheti a programot, és jobb kérdéseket tehet fel, amikor egy gép vagy egy szállító van az asztalon.
A CNC gép egy számítógép által vezérelt szerszámgép, amely egy tárolt programot hajt végre. A számítógép nem „tudja” az alkatrész vágását. Csak a koordinátákat, az előtolási sebességeket és a kapcsolási parancsokat követi. A fizikai eredmény három alrendszer együttes működésétől függ:
Ha a gép elveszti a pontosságát, az ok ritkán egyedül a program. Ez lehet az orsó termikus növekedése, a vezetőpályák kopása, egy laza szerszámtartó vagy egy szennyezett felületről beállított nullaponteltolás. Az alapvető CNC ismeretek azt jelentik, hogy tudjuk, melyik réteget kell először ellenőrizni.
Ha hengeres megmunkálással dolgozik, akkor a gépcsalád ugyanolyan fontos, mint a vezérlés. A CNC görgős eszterga gyártó mint például a Nantong Jingyu Machinery ugyanazon elvek mentén építi a gépeket, de nagy teherbírású ágyakkal és tekercs-specifikus jellemzőkkel.
Minden CNC mozgás egy koordinátarendszerben van leírva. A legelterjedtebb a derékszögű rendszer: X, Y és Z a lineáris tengelyekhez, valamint A, B és C a forgó tengelyekhez. Esztergagépen az X általában az átmérőt, a Z pedig a hosszúságot szabályozza. Marógépen X és Y pozicionálja az asztalt, Z pedig szabályozza az orsómélységet.
Két nulla számít a napi működésben. A gép nulla a gyártó által beállított rögzített referencia. A nulla munka az a pont, amelyet az alkatrészhez választ, gyakran a nullaponteltolás oldalakon, például a G54-en tárolva. Egy hiba itt minden vágást eltol. Gyakori tűrésellenőrzés, hogy egy ismert felületet érintünk meg, beállítjuk az eltolást, majd a program futtatása előtt tárcsajelzővel ellenőrizzük.
A több tengely nem jelent automatikusan jobb gépet. Megváltoztatják, hogy a gép mire képes, és mennyi beállítási készségre van szükség. Az alábbi táblázat a tipikus műhelyhasználatot mutatja tengelykonfiguráció szerint.
A százalékos arányok a szokásos munkahelyi munkát szemléltetik, nem szabály. A gyakorlati szempont az, hogy egy 3 tengelyes gép szakképzett kezelővel és jó szerelvényekkel gyakran veri a rosszul beállított 5 tengelyes gépet.
A CNC program blokkok listája. Minden mondat tartalmazhat egy szerszámmozgást, egy előtolási sebességet, egy orsóparancsot vagy egy gépi funkciót. A G-kódok felkészítik a gépet egy bizonyos típusú mozgásra. Az M-kódok be- vagy kikapcsolják a kiegészítő funkciókat. Nem kell minden kódot megjegyezni, de fel kell ismerni azokat, amelyek szinte minden programban megjelennek.
| Code | Jelentése | Gyakorlati megjegyzés |
|---|---|---|
| G00 | Gyors pozicionálás | Maximális sebességgel mozog. Soha ne feltételezze, hogy elkerüli a bilincseket vagy a rögzítést. |
| G01 | Lineáris interpoláció | Egyenes vonalban vág a programozott előtolással. |
| G02/G03 | Körkörös interpoláció (CW/CCW) | Ívközéppontot vagy sugarat, valamint a helyes síkválasztást igényel. |
| G54 | Munka koordináta rendszer | A nulladik részt tárolja. Mindig ellenőrizze a ciklus megkezdése előtt. |
| G41/G42 | Vágókompenzáció balra/jobbra | Eltolja a szerszám útvonalát a szerszám sugarával. A rossz irány a hulladékkal egyenlő. |
| M03/M05 | Orsó az óramutató járásával megegyező irányban / orsóütköző | Az első vágás előtt ellenőrizze az irányt és a sebességet. |
| M08/M09 | Hűtőfolyadék be / hűtőfolyadék ki | A hűtőfolyadék befolyásolja a forgácselszívást és a hőstabilitást. |
| M30 | Program vége és visszaállítása | Visszaállítja a programot a tetejére a következő ciklushoz. |
A programstruktúra legalább annyira számít, mint az egyes kódok. A biztonságos blokksorrend a következő: biztonságos indítás, szerszámcsere, orsó indítása, megközelítés, vágás, visszahúzás, hűtőfolyadék elvezetése, orsó leállítása és visszatérése. Sok összeomlás olyan gyors mozgásból ered, amelyet a nullapont-eltolódás megerősítése előtt írtak.
A megbízható CNC munka sorozatot követ. A lépések átugrása azt jelenti, hogy a gép levegőt vág, elvágja a szerelvényt, vagy rossz helyen vág el egy drága alkatrészt. Az alapfolyamat a következő:
A hengeres megmunkálásnál a beállítási sorrend gyakran tartalmaz extra ellenőrzéseket. Egy nehéz tekercs több tonnát is nyomhat, így a szorítóerő, a középre igazítás és a stabil nyugalmi helyzet közvetlenül befolyásolja a kerekséget és a kúposságot. A merev ágyú és stabil vezérlőrendszerrel rendelkező gép csökkenti az alkatrészek közötti eltolási korrekciók számát.
Amikor értékel egy gépet, kérdezze meg, hogyan kezeli a vezérlő a munkaeltolódást, a szerszámélettartam-kezelést és a program újraindítását. Ezek a jellemzők befolyásolják, hogy a kezelő milyen gyorsan tud felépülni egy törött szerszámból vagy áramkimaradásból.
A különböző műveletek ugyanazokat a CNC alapokat használják, de eltérő módon alkalmazzák őket. Az alábbi fa azokat a fő műveleteket csoportosítja, amelyeket egy általános megmunkálási műhelyben és a tekercsspecifikus munkákban láthat.
Minden művelet köré épül egy gépcsalád. A hengeres esztergáláshoz egy dedikált CNC hengeres esztergagépet úgy terveztek, hogy megbirkózzanak a hengeres munkával, nagy anyagleválasztással és egyenletes átmérőszabályozással.
 CK84 sorozatú CNC görgős eszterga Siemens 828D vezérléssel Tekintse át ezt a CNC hengeres esztergagépet a nagy anyageltávolítású hengeres hengeres esztergáláshoz, amely CK84100 és CK84125 formátumban kapható Siemens 828D vezérléssel. Termék megtekintése →
A befejezéshez a CNC hengercsiszoló a felületi minőségre, a kerekségre és a méretstabilitásra összpontosít.
Az olyan profilmunkákhoz, mint a hornyok vagy jelölések, a CNC görgős bemetszőgép szabályozott marást vagy hornyolást biztosít.
Az ár a legkönnyebben összehasonlítható szám, és önmagában a legkevésbé hasznos. A CNC gép termelési eszköz. A rossz választás költsége később visszautasított alkatrészek, hosszú beállítási idő vagy drága állásidő formájában jelenik meg. Amikor áttekint egy gépet, ellenőrizze a következő pontokat:
A hengerműhelyek esetében a CNC görgős eszterga magja gyakran azon múlik, hogy a gép hogyan tartja fenn a beállítást nagy terhelés mellett. Erről bővebben olvashatsz egy CNC görgős eszterga magja . The same logic applies to grinding and milling: the mechanical platform determines the ceiling, and the control system determines how easily an operator can reach it.
A CNC gépek biztonságosak, ha a kezelő betartja a beállítási fegyelmet. Veszélyesek, ha valaki az őrt kellemetlenségként kezeli. Az alapszabályok egyszerűek:
A karbantartás ugyanezt az elvet követi. A napi ellenőrzések magukban foglalják a kenést, a légnyomást és a hűtőfolyadék szintjét. A heti ellenőrzések közé tartozik a forgács felhalmozódása, a szűrő állapota és a szerszámtartó tisztasága. A havi ellenőrzések magukban foglalják a holtjátékot, a szintet és az elektromos csatlakozásokat. Az ütemezetten karbantartott gép sokkal kisebb valószínűséggel fog meghibásodni egy kritikus feladat során.
A CNC alapjai nem rejtélyek. They are a set of relationships: coordinates tell the machine where to go, G-code tells it how to move, offsets tell it where the part is, and setup discipline keeps the tool away from anything that should not be cut. Ha megérti ezeket az összefüggéseket, akkor magabiztosan olvashat egy programot, beállíthat egy munkát, és magabiztosan értékelheti a gépet. Mindegy, hogy kis tengelyt esztergál, vagy több tonnás hengert dolgoz meg, ugyanazok az alapelvek érvényesek. Kezdje a koordinátarendszerrel, tanulja meg a minden nap látható kódokat, és soha ne hagyja ki az ellenőrzési lépést a ciklus kezdete előtt.

Az XK9350 sorozatú CNC Rebar Roll Crescent Groove marógép az XK500 típus korszerűsített terméke, amely 500 mm-nél kisebb átmérőjű és 2500 mm-nél ki...
Lásd a részleteket
Ez a szerszámgép -sorozat automatikusan levághatja a félhold hornyokat különböző forgási irányokkal és bármilyen hélix szöggel. Ez egyenlő (vagy eg...
Lásd a részleteket
Gazdag tapasztalatokat gyűjtöttünk a Rebar tekercsek feldolgozásában és felhasználásában, és mélyreható elemzést és kutatást végeztünk a hasonló fe...
Lásd a részleteket
Tekintettel a nagysebességű acél tekercs-feldolgozás problémáira, az XK8450 CNC tekercs-marógép egy új típusú CNC Roll Groove feldolgozó szerszám, ...
Lásd a részleteket
A CK8465H CNC tekercs-eszterga ágy egy 2 3 nagy teherbírású lineáris gördülő szerkezetet fogad el, vagyis az ágyon vízszintesen elrendezett két tég...
Lásd a részleteket
A gép mindhárom tengelye P3-szintű 50 × P10 gömbcsavarok, és a 2-end rögzített pretenzió összeszerelési folyamatát az axiális merevség erősítésére ...
Lásd a részleteket
Jelenleg a minta tekercs gravírozása otthon és külföldön általában elektrolízis módszert, rendes vízszintes marógép -maróságot és egyéb feldolgozás...
Lásd a részleteket
Ez a szerszámgép egy új típusú CNC Roll Grooving szerszám, amelyet a vállalat CNC Roll Milling Machine sorozata alapján fejlesztettek ki, valamint ...
Lásd a részleteket
A CNC tekercses gravírozógép alkalmas a különféle tekercs végű arcjelölések feldolgozására. Az automatikus szerkesztő szoftver segítségével feldolg...
Lásd a részleteket
Az MX250 egy standard gyémántkerék -kötőgép, amelyet a fémkohászati acél malmok gyémántkerekek kialakításához és öltözködéséhez használnak. A gyé...
Lásd a részleteket3. szám, Xinghe Road, Zhaxi Industrial Park, Chongchuan kerület, Nantong, Jiangsu tartomány, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Minden jog fenntartva

