


Cat:CNC roll marógép
CNC bevágó és jelölőgép
Az XK9350 sorozatú CNC Rebar Roll Crescent Groove marógép az XK500 típus korszerűsített terméke, amely 500 mm-nél kisebb átmérőjű és 2500 mm-nél ki...
Lásd a részleteket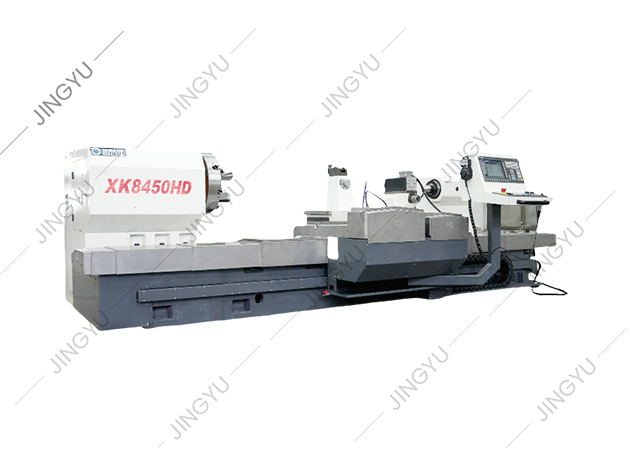
Egy hengerműhely-felügyelő egyszer elmagyarázta, miért cserélték ki a műhely a kézi másoló esztergagépet a durva esztergálásra: a gép reggel eltalálta a tűréshatárt, délutánra azonban a hidraulikus nyomkövetési kopás és a hősodródás megmutatkozott a kész hengeren. Ez a tapasztalat gyakori a nehéz megmunkálásnál. A CNC vízszintes eszterga eltávolítja a legtöbb változást, mivel minden tengelymozgást egy digitális hurok vezérel, és a szerszámpályát az alkatrészprogramból állítják elő, nem pedig a bütykösablonokból. Ha a munkadarabok tengelyek, tekercsek, tengelyek, hüvelyek vagy bármely olyan alkatrész, amelynek hossza meghaladja az átmérőjét, általában a vízszintes konfiguráció a legpraktikusabb és legköltséghatékonyabb kezdet.
Egyszerűen fogalmazva, a vízszintes CNC eszterga biztosítja a folyamatok konzisztenciáját. Az orsó tengelye párhuzamos a padlóval, így a hosszú munkadarabok a tokmány és a feszültség alatti középpont közé támaszthatók, és a forgácsolóerők lefelé nyomódnak az ágyba. Ez az elrendezés lehetővé teszi, hogy a gép egyesítse a nehéz nagyoló meneteket olyan simító menetekkel, amelyek néhány mikronon belül megtartják a kerekséget.
A gyakorlati hatás mérhető. Egy merev esztergagép előfeszített lineáris vezetőkkel vagy edzett dobozos utakkal 0,005 mm-en belüli ismétlődő pozicionálási pontosságot biztosít. A kötegből származó minden alkatrész ugyanazzal a szerszámpálya hibával és ugyanazzal a hőkompenzációval kezdődik. A hőstabilitás az egyik fő oka annak, hogy a CNC esztergagépek jobban teljesítenek, mint a kézi gépek; a vezérlőrendszer képes kompenzálni a hőmérsékletváltozásokat, és a kezelőnek nem kell minden új tekercsnél átállítania a középpontokat.
Gyártástervezési szempontból a másoló esztergákról CNC-re való átállás a beállítási időt is lerövidíti. Az alkatrészprogramok előhívhatók a memóriából, a szerszámkorrekciók a szerszámszám szerint tárolódnak, és az első darabos ellenőrzés megerősítő lépéssé válik próba-hiba ciklus helyett.
A gépi döntés valójában a merevséggel kapcsolatos döntés. Először nézd meg az ágyat. A nagy teherbírású vízszintes esztergagépeket általában egyrészes öntöttvas vagy bordás acélágyra építik. Az ágy csillapítja a vibrációt a megszakított vágásoknál, és az edzett vezetőpályák pontossága határozza meg, hogy a kocsi milyen egyenesen halad a Z tengely mentén. A terhelés hatására egyenességét elvesztő eszterga ezt a hibát közvetlenül a tekercstesten lévő kúposra továbbítja.
A fejtartó a második prioritás. A hengeres megmunkáláshoz az orsónak kis fordulatszámon nagy nyomatékra és széles fordulatszám-tartományra van szüksége a különböző szerszámanyagokhoz. A fogaskerék-hajtású fejszár nagy nyomatékot biztosít; a beépített motororsó jobb felületminőséget biztosít nagy fordulatszámon. Sok praktikus vásárló választ kétfokozatú sebességváltót frekvenciaszabályozással, hogy mindkettőt megkapja.
A szerszámokat torony vagy szerszámoszlop tartja. A 8-12 állomást tartalmazó CNC revolver csökkenti az átváltási időt, és több műveletet tesz lehetővé egyetlen beállításban. Ha az alkatrész az esztergáláson kívül marást, fúrást vagy hornyolást is igényel, akkor meghajtott szerszámokkal ellátott motoros revolverre van szüksége. Végül a farokszár biztosítja a második támasztópontot; karcsú tekercseknél elengedhetetlen a hidraulikus működtetésű, állítható nyomású faroktoll, hogy megakadályozzuk a hajlítást.
A márkák összehasonlítása előtt hasonlítsa össze a konfigurációkat. A függőleges esztergagépek a munkadarabot vízszintes asztalon tartják, így a gravitáció segít stabilan tartani a nagy átmérőjű alkatrészeket. A vízszintes esztergagépek hosszú munkadarabokat támogatnak a középvonaluk mentén, és a forgács kiesik a vágási zónából. Az alábbi táblázat összefoglalja a legtöbb ipari vásárló számára releváns megkülönböztetéseket.
| Tényező | Vízszintes CNC eszterga | Függőleges CNC eszterga |
|---|---|---|
| A legjobb munkadarab forma | Tengelyek, tekercsek, tengelyek, hüvelyek | Karimák, lendkerekek, nagy gyűrűk |
| Munkadarab hossza | Korlátozza az ágyhossz és az egyenletes pihenés | A gép magassága és az asztal mérete korlátozza |
| A munkadarab átmérője | Az ágy feletti hinta átmérője korlátozza | Nagyon nagy átmérőket is képes kezelni kompakt helyen |
| Forgács eltávolítás | A forgács lefelé esik; a hűtőfolyadék öblítése közvetlen | A chips az asztalon marad; erősebb hűtőfolyadékra van szüksége |
| Beállítási kényelem | Könnyű rakodás daruval és központokkal | Könnyű nehéz, laposan fekvő, rövid alkatrészekhez |
| Tipikus roll shop használat | Tekercstest esztergálás, nyakkikészítés, hornyolás | Tekercs vége felé néző és nagy gyűrűs munka |
Egy tekercsműhely esetében ritkán az a kérdés, hogy általában véve a vízszintes jobb-e. Azt, hogy az alkatrész túl nagy-e az átmérője egy vízszintes gép lengési kapacitásához. A szalagmalmok hengerei hosszúak és viszonylag kis átmérőjűek, ezért a vízszintes gépek uralják a hengertest, a nyak és a horony műveleteit. A függőleges gépek nagyon nagy átmérőjű gyűrűk vagy rövid karimás hengerek megmunkálásakor jelennek meg.
Az egyik gyakori hiba az, hogy csak az árat, a maximális fordulási átmérőt és az orsó fordulatszámát hasonlítják össze. Az eszterga valódi költsége abban mutatkozik meg, hogy a merevség és a konfiguráció mennyire illeszkedik a saját alkatrészkeverékéhez. Kezdje egy rövid értékelési ellenőrzőlistával:
A gondolkodás szerkezetének hasznos módja a döntési út:
 Nagy teherbírású CNC hengeresztergagép edzett hengeres megmunkáláshoz Ez a CNC hengeres eszterga merev, 4 plusz 1 vezetősín ágyat és nagy nyomatékú fejtartót használ, amely alkalmas edzett vagy félig edzett hengerek vágására, ahol a szerkezeti stabilitás fontosabb, mint az orsó fordulatszáma. Termék megtekintése →
A Nantong Jingyu Machinery-nél végzett munkánkban a nagy teherbírású vízszintes esztergagépek azok a gépek, amelyek leggyakrabban hengerelt acél- és alumíniumhengereket forgatnak. A döntő tényező a szerkezetnek a vágási nyomatékhoz való illeszkedése, nem a végsebesség. Ha a legtöbb alkatrész edzett vagy félig edzett henger, akkor a merev ágy, a nagy nyomatékú fejszár és a megbízható farokrész többet számít, mint a fordulatszám.
Ha egy tekercs már eléri a végső keménységet vagy annak közelében, az eszterga nem megfelelő szerszám. A CNC hengeres csiszoló a jobb befektetés, mert a köszörülés elkerüli az esztergálás okozta hőt és vibrációt.
A telepítés minősége meghatározza a hosszú távú pontosságot. A vízszintes esztergagépet a gyártó specifikációinak megfelelő beton alapra kell kiegyenlíteni. A szokásos tűrés 0,02 mm/méter az ágyon, precíziós szinttel ellenőrizve. Ne hagyja ki a rezgésszigetelő párnákat, ha a gép megszakított vágásokat végez; a csillapító réteg stabilan tartja a vágóélt és megakadályozza a csattanó nyomokat.
Az első műszakban figyelje a termikus növekedést. Működtesse az orsót normál üzemi fordulatszámon 20-30 percig, mielőtt befejezné a futást. A CNC rendszer képes hőkompenzációt alkalmazni, de továbbra is szükség van egy megismételhető bemelegítési rutinra.
A napi karbantartás során előnyben részesítse a hűtőfolyadékot és a forgácskezelő rendszert. A hengeres esztergálás során az erős vágás finom csiszolóforgácsokat hoz létre, amelyek elhasználják a vezetőutakat és a toronytömítéseket, ha a hűtőfolyadékot nem szűrik meg. Cserélje ki az ütemterv szerint a szűrőpatronokat, naponta ellenőrizze a vezetőpálya olajszintjét, és ellenőrizze a tokmány pofák kopását. A tiszta gép tovább bírja a tűréshatárt, és kevesebbe kerül a javítása.
A pótalkatrészek elérhetősége a rosszul támogatott gép rejtett költsége. Kérdezze meg a szállítót az orsócsapágyak, revolverfejes tengelykapcsolók és golyóscsavarok átfutási idejéről. Ha nem tudja a közelben tartani a kritikus alkatrészeket, akkor a meghibásodás hetekig tartó leállássá válik. Ügyfeleink számára eszterga alkatrészek és köszörűkorong-tartozékok éppen azért vannak raktáron, mert egy meghibásodott jeladó vagy egy elkopott golyóscsavar nem lehet új szállítási tárgyalás kiindulópontja.
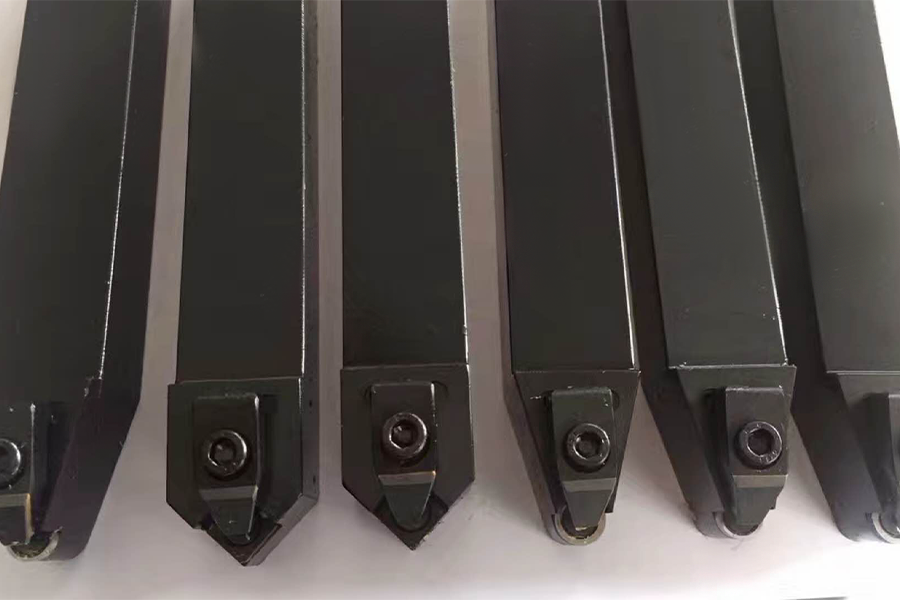 CNC eszterga alkatrészek, beleértve a betéteket és szerszámtartókat Ez a rész olyan alapvető cserealkatrészeket sorol fel, mint a CBN és PCD lapkák és esztergaszerszám-tartók, amelyek segítenek felmérni a pótalkatrészek elérhetőségét, és elkerülni az esztergagép hosszabb állásidejét. Termék megtekintése →
A biztonságnak is a terv részét kell képeznie. Győződjön meg arról, hogy a gép megfelel az elektromos szabványoknak, a tokmányvédő reteszelve van, és a kezelő gyorsan le tudja állítani az orsót lábfékkel vagy szabályozott leállítással. Egy jó CNC eszterga csökkenti a kézi mozgatást, de csak akkor, ha hetente ellenőrzik a szorító-, forgácsszállító- és orsófékrendszert.
A CNC vízszintes eszterga értéke a gép és az alkatrészkeverék egyezéséből adódik. Egy nehéz, merev, valamivel magasabb kezdeti árú gép gyakran megtéríti ezt az extra befektetést a kisebb szerszámkopás és kevesebb selejthenger révén az első évben. Az a beszállító, aki az ajánlat elkészítése előtt megvitatja az Ön rajzait, általában megoldott egy hasonló kérelmet egy másik ügyfél számára.
Praktikus következő lépés, hogy három dolgot küldünk el a szállítónak: a tekercsrajzot a tűrésekkel, az anyag- és keménységi tartományt, valamint az átlagos tételmennyiséget. Tapasztalataink szerint ez a három bemenet elegendő egy adott orsónyomaték, vezetőpálya-típus, revolver-konfiguráció és automatizálási terv ajánlásához. Nem kell szakértő szerszámgépgyártónak lennie ahhoz, hogy megvásárolja a megfelelő CNC vízszintes esztergagépet; csak a ráfutandó munkadarabokat kell pontosan meghatározni.

Az XK9350 sorozatú CNC Rebar Roll Crescent Groove marógép az XK500 típus korszerűsített terméke, amely 500 mm-nél kisebb átmérőjű és 2500 mm-nél ki...
Lásd a részleteket
Tekintettel a nagysebességű acél tekercs -feldolgozás problémáira, az XK8450 CNC Roll Milling Machine egy új típusú CNC Roll Groove -feldolgozó sze...
Lásd a részleteket
Ezt a szerszámgép -sorozatot elsősorban a tekercsek átadására és feldolgozására használják. Megfordíthatja a tekercsek külső körét és tekercs nyaká...
Lásd a részleteket
A CK8465H CNC tekercs-eszterga ágy egy 2 3 nagy teherbírású lineáris gördülő szerkezetet fogad el, vagyis az ágyon vízszintesen elrendezett két tég...
Lásd a részleteket
A gép mindhárom tengelye P3-szintű 50 × P10 gömbcsavarok, és a 2-end rögzített pretenzió összeszerelési folyamatát az axiális merevség erősítésére ...
Lásd a részleteket
A CNC tekercses gravírozógép alkalmas a különféle tekercs végű arcjelölések feldolgozására. Az automatikus szerkesztő szoftver segítségével feldolg...
Lásd a részleteket
Ezt a gépet elsősorban a tekercses keresztezett keresztbordák őrlési vágójának őrlésére és javítására használják, amely könnyen megjavíthatja és őr...
Lásd a részleteket
Ez a szerszámgép egy új típusú CNC Roll Grooving szerszám, amelyet a vállalat CNC Roll Milling Machine sorozata alapján fejlesztettek ki, valamint ...
Lásd a részleteket
Az MX250 egy standard gyémántkerék -kötőgép, amelyet a fémkohászati acél malmok gyémántkerekek kialakításához és öltözködéséhez használnak. A gyé...
Lásd a részleteket
Ez a sorozat elsősorban a CNC TC gyűrűs csiszológépek és a kompozit hengercsiszológépek, például a torkok, a dinamikus és statikus nyomású orsók, a...
Lásd a részleteket3. szám, Xinghe Road, Zhaxi Industrial Park, Chongchuan kerület, Nantong, Jiangsu tartomány, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Minden jog fenntartva

