


Cat:CNC roll marógép
CNC tekercselőgép
Az XK9350 sorozatú CNC Rebar Roll Crescent Groove marógép az XK500 típus korszerűsített terméke, amely 500 mm-nél kisebb átmérőjű és 2500 mm-nél ki...
Lásd a részleteket
Egy acélszerviz, amelynek 600 egyforma tengelyre van szüksége, amelyek mindegyike ±0,01 mm átmérőtűréssel van elforgatva, egyértelmű döntés előtt áll: bízzon több képzett gépész megítélésében, és fogadja el az alkatrészek közötti variációt, vagy tegye a munkát CNC esztergagépre, és hagyja, hogy egy program megtartsa a méretet a teljes műszakban. A kérdésre a rövid válasz a következő: a CNC esztergagép egy számítógép által vezérelt esztergagép, amely a munkadarabot a saját tengelye körül forgatja, miközben egy rögzített forgácsolószerszám programozott pályákat követve távolítja el az anyagot. Ezt az elrendezést, a forgó alkatrészt és az állószerszámot esztergálásnak nevezik, és továbbra is ez a leghatékonyabb módja a kerek alkatrészek, például tengelyek, tárcsák, perselyek, hüvelyek és a nehéziparban több tonnás maróhengerek előállításának.
A CNC a Computer Numerical Irányítás rövidítése. Esztergagépen a munkadarabot az orsón lévő tokmányba vagy befogópatronba szorítják, és programozott fordulatszámmal megpörgetik, miközben a forgácsolószerszámot két elsődleges tengely mentén táplálják: X, amely az átmérőt, és Z, amely a hosszúságot szabályozza. A gép végrehajt egy alkatrészprogramot, általában G-kóddal írva, és a pozíció-visszacsatolású szervomotorok a milliméter század vagy akár ezredrészére feloldott koordinátákra mozgatják a szerszámot.
A meghatározó részlet az, ami forog. Esztergagépen a munkadarab forog; marógépen a szerszám forog. Ez a felosztás megmagyarázza, hogy miért az esztergagépek birtokolják a köralkatrészek piacát, és miért uralják a malmok a prizmás alkatrészeket. A modern gépek kissé elmossák a vonalat: ha az orsóhoz feszültség alatt álló szerszámot és C-tengelyt adunk, akkor egy maró-esztergát hozunk létre, amely keresztfuratokat fúrhat, lapokat vághat és hatlapú profilokat marhat anélkül, hogy az alkatrészt eltávolítaná a tokmányból.
Maga a technológia kiforrott. A numerikus vezérlés az 1950-es években jelent meg, és a számítógépes vezérlés az 1970-es és 1980-as években terjedt el; ami azóta megváltozott, az a költség, a vezérlés használhatósága és a visszacsatolási összetevők megbízhatósága. Az eredmény az, hogy szinte bármilyen méretű üzletben már órákon át üzemeltetik a CNC esztergagépeket, miközben egy kezelő több gépet figyel.
Minden CNC eszterga, a kompakt asztali egységtől a harminctonnás hengeresztergagépig, ugyanazokból a magcsoportokból áll össze:
Egy gép lefedi a legtöbb esztergamunkát, mert a torony automatikusan cseréli a szerszámokat, és a szánok bármilyen programozott utat követhetnek. A szabványos műveletek a következők:
Egy 2-tengelyes esztergagép, amely csak X-et és Z-t mozgat, az esztergálási feladatok többségét végzi el. Éles szerszámok és C-tengely hozzáadásával egy 3 tengelyes maró-esztergagép jön létre, amely képes keresztfúrásra és marásra. Egy részorsó mozgatja az alkatrészt egy második orsóra a visszamunkálás érdekében, és a négy vagy több tengelyes konfigurációk lehetővé teszik a többszerszámos egyidejű vágást nagy munkáknál.
A vízszintes esztergagépek az alapértelmezett elrendezés. A függőleges esztergagépek, ahol az orsó felfelé mutat, és az alkatrész laposan fekszik egy forgóasztalon, megfelelnek a nagy, nehéz tárcsáknak, például a karimáknak, lendkerekeknek és fékrotoroknak, mivel a gravitáció az alkatrészt rögzíti, ahelyett, hogy teljes súlyát a tokmány pofákra lógatná.
A nehéz végén a gépeket a katalógus helyett a munkadarab köré építik. Nagy teherbírású vízszintes esztergagépek több száz milliméterben mért lengőpárok 3500 mm-es és annál nagyobb középpontok közötti távolsággal, masszív öntöttágyak és stabil támasztékok, amelyek több tonnás munkadarabokat hordoznak. Az ebbe az osztályba tartozó gépek azért léteznek, mert a szabványos eszterga, bármilyen pontos is, soha nem volt elég merev a nagy kovácsoltságok által igényelt vágásokhoz.
 Nagy teherbírású CNC hengeresztergáló eszterga Műszaki paraméterek Termék megtekintése →
A gyakorlati különbség a megismételhetőségben és az érték élőhelyén jelenik meg: a kézi eszterga a kezelő kezeit, míg a CNC eszterga a programot és a gép merevségét díjazza. Az általános acélmunkáknál az alapszabály, hogy a szakképzett kézi eszterga ±0,05 mm körüli, míg egy egészséges CNC eszterga ±0,01 mm-es vagy annál jobb, és a 600-as alkatrészen ugyanolyan hűen megismétli, mint az 1-es alkatrésznél.
| Aspect | Kézi eszterga | CNC eszterga |
|---|---|---|
| Control | Kézi kerekek, tárcsák, kezelői ítélet | G-kód program és szervo meghajtók |
| Tipikus tolerancia | Körülbelül ±0,05 mm, kezelőfüggő | ±0,01 mm vagy jobb, gépfüggő |
| Ismételhetőség | Részenként változó | Következetes a teljes tételben |
| Összetett profilok | Lassú, gyakran űrlapeszközöket igényel | Programozott kontúrok speciális szerszámok nélkül |
| Gazdaságos tételméret | Egyszeri és javítási munkák | Kis sorozatok nagy gyártási tételekig |
| Üzemeltetői szerep | Folyamatos kézi vágás | Programozás, betöltés és figyelés |
Az acélhengerművek megmutatják, mit kell túlélnie egy gyártóesztergagépnek. A munkahengerek és a póthengerek elveszítik az átmérőjét, és kopási mintázatok alakulnak ki, amelyeket ütemezetten újra kell forgatni. A betonacél tekercseken félhold alakú hornyok és bordakontúrok vannak, amelyeket kopásuk során pontosan újra kell vágni, a huzalmalmok pedig olyan hengergyűrűket futtatnak, amelyeknek egyenletes átmérőre van szükségük a teljes gyűrűfelületen.
Ezek egyike sem hasonlít a munkahelyi esztergáláshoz. Ezek a munkadarabok hosszúak, nehezek és nehezen szerszámozhatóak, és minden könnyű ágyú gépet feltárnak, ezért egyáltalán léteznek görgős CNC esztergagépek: megerősített ágyak, túlméretezett lengőkarok, tonnában mérhető stabil támasztékok, valamint nagy átmérőkre és lassú, erőteljes vágásokra hangolt vezérlők. Egy erre a célra épített CNC görgős eszterga pontosan erre a munkaciklusra van konfigurálva, és a vásárlók, akik összehasonlítják a dedikált görgős gyűrűs gépeket, kezdhetik azzal, hogy a CNC görgős eszterga kiérdemelte saját kategóriáját.
 Nagy hatékonyságú CNC görgős eszterga Műszaki paraméterek Termék megtekintése →
Amikor ugyanannak a munkadarabnak is mart hornyokra van szüksége a tiszta esztergálás helyett, a kombinált maró-henger platformok mindkét tulajdonságot egy összeállításban vágják, ami azért fontos, mert a többtonnás hengerek újrafogása a műveletek között a pontosságot és az időt is veszélyezteti.
A specifikációk csak akkor jelentenek valamit, ha az alkatrészekhez illeszkednek. Dolgozzon át az ellenőrző listán a következő sorrendben:
A biztonság ugyanerre a listára tartozik. A teljes őrzés, a reteszelt ajtók és a képzett kezelők a vásárlás részét kell, hogy képezzék, nem pedig utólagos gondolkodás, és a hengeres gépeket vásárlók áttekinthetik, hogyan javíthatják a CNC görgős esztergagépek működési biztonságát egy nehéz gép üzembe helyezése előtt.
Ugyanez az érvelés vonatkozik arra az esetre is, ha egy alkatrészt esztergálni és marni is kell. A precíziós maróhengeres eszterga, amely mindkét műveletet egyetlen összeállításban hajtja végre, kiküszöböli a nehéz alkatrészek gépek közötti áthelyezésének kockázatát, és gyakran az első évben megtéríti az árkülönbséget a csökkentett kezelhetőség és kevesebb kiselejtezett alkatrész révén.
A CNC esztergagép három dolog együtt működik együtt: egy orsó, amely forgatja a munkát, a szervohajtású szánok, amelyek az álló szerszámokat sodródás nélkül pozicionálják, és egy vezérlő, amely tartja a programozott utat az első alkatrésztől az utolsóig. Válasszon egy 2 tengelyes gépet az egyszerű, kerek alkatrészekhez, adjon hozzá éles szerszámokat, amikor a funkciók megsokszorozódnak, és lépjen fel a nagy teherbírású, görgőspecifikus platformokra, amikor az alkatrészek tömege tonna, és a tűréshatárok még századmilliméterekben mérhetők. Illessze először a gépet a munkadarabhoz, majd a brosúrát, és a befektetés minden alkalommal ugyanolyan méretű tételekben térül meg.
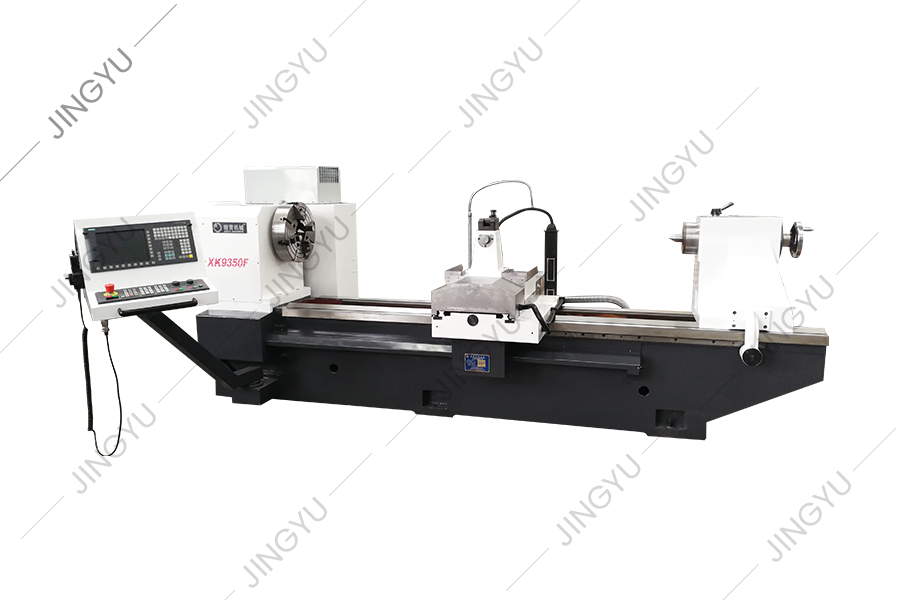
Az XK9350 sorozatú CNC Rebar Roll Crescent Groove marógép az XK500 típus korszerűsített terméke, amely 500 mm-nél kisebb átmérőjű és 2500 mm-nél ki...
Lásd a részleteket
Gazdag tapasztalatokat gyűjtöttünk a Rebar tekercsek feldolgozásában és felhasználásában, és mélyreható elemzést és kutatást végeztünk a hasonló fe...
Lásd a részleteket
A CK450 ferde ágyú CNC eszterga elfogadja a német Siemens vezérlőrendszert. A szerszámgép megjelenését, operációs rendszerét és biztonsági védelmi ...
Lásd a részleteket
A gép mindhárom tengelye P3-szintű 50 × P10 gömbcsavarok, és a 2-end rögzített pretenzió összeszerelési folyamatát az axiális merevség erősítésére ...
Lásd a részleteket
Az MK8450 CNC tekercscsiszolót elsősorban durva őrléshez, félig hajtáshoz, finom őrléshez, valamint a külső körök és az R-hornyok nem-spark-őrlésér...
Lásd a részleteket
Jelenleg a minta tekercs gravírozása otthon és külföldön általában elektrolízis módszert, rendes vízszintes marógép -maróságot és egyéb feldolgozás...
Lásd a részleteket
Ez a szerszámgép egy új típusú CNC Roll Grooving szerszám, amelyet a vállalat CNC Roll Milling Machine sorozata alapján fejlesztettek ki, valamint ...
Lásd a részleteket
Ezt a gépet elsősorban a tekercses keresztezett keresztbordák őrlési vágójának őrlésére és javítására használják, amely könnyen megjavíthatja és őr...
Lásd a részleteket
Ez a szerszámgép egy új típusú CNC Roll Grooving szerszám, amelyet a vállalat CNC Roll Milling Machine sorozata alapján fejlesztettek ki, valamint ...
Lásd a részleteket
Ez a sorozat elsősorban a CNC Crescent Groove marógépek számára készült, hogy közönséges alkatrészeket biztosítsanak, mint például a maró szerszámt...
Lásd a részleteket3. szám, Xinghe Road, Zhaxi Industrial Park, Chongchuan kerület, Nantong, Jiangsu tartomány, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Minden jog fenntartva

