


Cat:CNC roll marógép
CNC tekercselőgép
Az XK9350 sorozatú CNC Rebar Roll Crescent Groove marógép az XK500 típus korszerűsített terméke, amely 500 mm-nél kisebb átmérőjű és 2500 mm-nél ki...
Lásd a részleteket
A nine-tonne work roll is sitting between centres, and the job sheet asks for a worn journal keyway to be re-cut plus four tapped holes on the end face. On a lathe with static tooling only, that roll has to be unloaded, moved to a milling machine, re-chucked, indicated, machined, then brought back and re-established for the finishing pass. A legtöbb roller boltban ez a kitérő egy teljes műszakot megesz.
Egy hajtott szerszám, amelyet a szakma élő szerszámnak is nevez, megszünteti a kerülőutat. It is a powered holder that accepts rotary cutting tools and drives them from the turret or tool post, so milling, drilling, tapping and grooving happen on the same machine that turns the roll, in the same setup, without losing the datum. The short answer: if your roll work regularly includes keyways, flats, oil holes, end-face patterns or rolled-in grooves, a driven station normally repays its cost within a few dozen jobs. A hosszú válasz a nyomatékra, az interfész illeszkedésére és az állomás méretére vonatkozik, nem pedig a brosúrára.
A statikus tartó rögzíti a betétet vagy a fúrót, és mozdulatlanul tartja. Every cutting motion comes from the workpiece spindle, so the machine can only generate surfaces of revolution: diameters, shoulders, faces, chamfers and radii. Egy hengeres eszterga esetében, amely továbbra is a munka magja marad, és a hajtott szerszámok semmit sem változtatnak rajta.
Egy hajtott szerszám független forgó mozgást ad a szerszámon. Inside the holder, a gear train - or on higher-rated models a bevel or planetary set - turns a collet or arbor at a fixed ratio to a drive shaft in the turret. Ez az egyetlen kiegészítés megváltoztatja a gép teljesítményét:
Ez az utolsó pont mozgatja a gazdaságot. Minden alkalommal, amikor egy tekercs elhagyja az esztergagépet és visszajön, valakinek újra be kell tokmányoznia, újra jeleznie kell a kifutást, és újra meg kell érintenie a szerszámokat. Egy öttonnás tekercsen ezt órákban mérik.
A felület dönti el, hogy valójában mit vásárolhat. A VDI 30 és VDI 40 ülések dominálnak a közepes méretű esztergagépeknél; A BMT 45, 55 és 65 gyakoriak a nehezebb gépeken, és nagyobb nyomatékot hordoznak, mivel a hajtótengelykapcsoló nagyobb. A Capto C5 és C6, valamint a HSK-T ott jelenik meg, ahol az ismételhető szerszámcsere fontosabb, mint a csúcsnyomaték. Before specifying a holder, confirm three numbers: seat size, station drive ratio, and the maximum spindle speed the machine permits with live tooling engaged. Sok esztergagépen ez a mennyezet jóval az esztergálási sebesség alatt van.
A hajtott szerszámok nem minden funkcióra adnak megoldást. Az alábbi táblázat a leggyorsabb módja annak, hogy állomásonként döntsön.
| Működés | Statikus tartó | Hajtott szerszám | Gyakorlati megjegyzés |
|---|---|---|---|
| OD esztergálás, homlokzat, letörés | Igen | Nem kötelező | Az orsó forgása hozza létre a felületet |
| Kulcshorony egy tekercsnaplóban | Nem | Igen | Forgóvágó plusz reteszelt C-tengely |
| Lapos vagy csavarkulcsos arc egy naplóban | Nem | Igen | Radiális tartó; Az Y-tengely csak akkor, ha a középponttól eltolva |
| Csavarkör vagy menetes lyukak a homlokfelületen | Nem | Igen | Axiális tartó, C-tengely indexelés, merev menetfúrás |
| Radiális olaj vagy hűtőnyílások | Nem | Igen | A szerszámon keresztüli hűtőfolyadék teszi a különbséget |
| Hajtson rá hornyokat és bordákat a rudak tekercseire | Nem | Igen | Dedikált bemetszőgép hangerőn |
Olvassa inkább szűrőként, semmint szabályként. Ha egy jellemző a tekercs saját forgásától nő, akkor a statikus tartó olcsóbb, merevebb és könnyebben karbantartható. Ha nem, akkor a hajtott állomás az egyetlen módja annak, hogy a tekercset a gépen tartsák.
A szerszám nyomatéka dönti el, hogy egy állomás használható-e, és ez nem egyezik meg a műszaki adatlapon szereplő motor névleges értékével. A VDI 30 állomás jellemzően 15-30 Nm nyomatékot ad le a befogópatronnál; egy BMT 55 vagy 65 állomás 2:1-es redukcióval építtetőtől függően 60-120 Nm leadására képes. Usable torque falls as speed rises because the ratio is fixed, so a station that cuts comfortably at 1,500 rpm may stall at 5,000 rpm in the same material.
A tekercsanyagok teszik ezt a betont. A puha, 45 #-os acél napló gépek könnyen; egy indukciósan edzett 60 HRC héj nem. Hardened roll surfaces are usually turned with ceramic or CBN inserts, or ground rather than milled, so check whether the feature you plan to mill sits in the hardened zone or only in the softer journal and end-face area.
Small-diameter drills and end mills in deep features need through-tool coolant, usually 20 to 40 bar, delivered through the holder rather than sprayed at the cut. Chip evacuation is the other half: a radial holder working near the steady rest has limited clearance, and a long-reach holder that solves the reach problem often re-introduces chatter at the same speed.
Two acceptance checks before a holder enters production: total indicated runout at 50 mm from the holder face, ideally 0.01 mm or better, and balance to G2.5 at the maximum live-tool speed. Mindkettő olcsón ellenőrizhető, és költséges később felfedezni.
A hajtott állomás igazolásának legegyértelműbb módja az alternatíva beárazása. Az alábbi diagram egy közepes méretű munkatekercset használ egy kulcshoronnyal és négy véglapon lévő menetes furattal, összehasonlítva az esztergagépen működő éles állomást azzal a két útvonallal, amelyre a legtöbb üzlet visszatér.
Beállítási idő tekercsenként, perc
Esztergagépen hajtott szerszám - 12 perc
Kézi elrendezés és köszörülés - 95 perc
Second machine route - 165 min
A szakadék nem csak a munkaerő. Off-lathe routing adds handling risk, because slings, forklifts and re-chucking are where roll journals pick up dents and where concentricity is lost. There is a scheduling cost too: a milling machine large enough for a five-tonne roll is usually busy, so the roll waits in a queue before it waits for an operator.
A leggyakoribb specifikációs hibák megismétlődnek:
A tartó választása a gépet követi, nem pedig fordítva. Egy hengeres eszterga merev ággyal, nehéz farokszárral és zárt C-tengellyel az, ami az élő állomást termelékenysé teszi; ugyanaz a tartó egy könnyű esztergagépen még jóval azelőtt csacsog, hogy elérné a névleges nyomatékot. Gép megadásakor sorolja fel azokat a jellemzőket, amelyeket egy beállításban kell vágni, majd térjen vissza az élő állomások számára, tájolására és nyomatékára.
 CK84 sorozatú CNC görgős eszterga nehézhengeresztergáláshoz A nagy teherbírású CK84 hengeres esztergagépek Siemens 828D vezérléssel, merev vezetőpályákkal és 90 kW-os orsóval alkalmasak a nagy hengerek egybeállítású megmunkálására a külön bemetszés előtt. Termék megtekintése →
For pass patterns, ribs and crescent grooves on bar and section rolls, dedicated notching and roll milling machines stay more productive once volume justifies them, because they index the roll and the cutter together instead of relying on a single turret station.
A hajtott tartó egy hajtóműves szerelvény, amely percenként több ezer fordulattal működik koszos környezetben. Its life depends on three habits: keeping the drive coupling clean and lightly greased, checking runout after any impact, and replacing collets and seals before wear shows up in the surface finish. Az az állomás, amelyik elkezd kúposodni vagy zörögni, általában kopott patront vagy letört hajtótengelykapcsolót jelent, nem géphibát.
 Pótalkatrészek CNC félholdhornyos marógépekhez A keményfém és PCD marók, marótartók, bronz tartóblokkok és rögzítések segítenek a CNC félholdhornyos marógépek pontosságának megőrzésében és csökkentik a kopással kapcsolatos állásidőt. Termék megtekintése →
A pótalkatrészek elérhetőségét vásárlás előtt érdemes ellenőrizni, nem pedig utána. A befogópatronok, a rögzítőgombok, a meghajtó kulcsok és a fogaskerekek azok az alkatrészek, amelyek először meghibásodnak, és a helyben meg nem javítható tartóból inkább hulladék lesz, mint szerszám. Mivel a hajtásrendszer ugyanúgy szabályozza a pozicionálás pontosságát, mint a mechanika, ezt is érdemes megérteni how the CNC system handles C-axis indexing mielőtt elkötelezi magát egy specifikáció mellett.
A hajtott szerszámok egyszerű kereskedelem. Többe kerülnek, mint egy statikus tartó, szükségük van hűtőfolyadékra és nyomatékra, amelyet a gépnek kell szolgáltatnia, és ezt a befektetést csak ott érik el, ahol egy funkció nem forgatható. A hengerműhelyben ezek a jellemzők kiszámíthatóak: kulcshornyok, lapok, homlokfelületi furatok, radiális olajjáratok és átmenő hornyok. Számolja meg, hányan jelennek meg egy átlagos hónapban, árazza be az aktuális kezelést, hogy elérje őket, és a döntés általában magától megszületik. Ahol a hajtott szerszámok nem illeszkednek, ott a statikus szerszámok továbbra is nyernek merevség, költség és egyszerűség tekintetében, és nincs miért erőltetni. Azok az üzletek, amelyek gépet vásárolnak tartó helyett, kezdje a következővel görgős megmunkáló berendezések amely megfelel a ténylegesen feldolgozott tekercsméreteknek, majd adja meg az állomásokat az adott tekercsek által igényelt szolgáltatásokhoz.
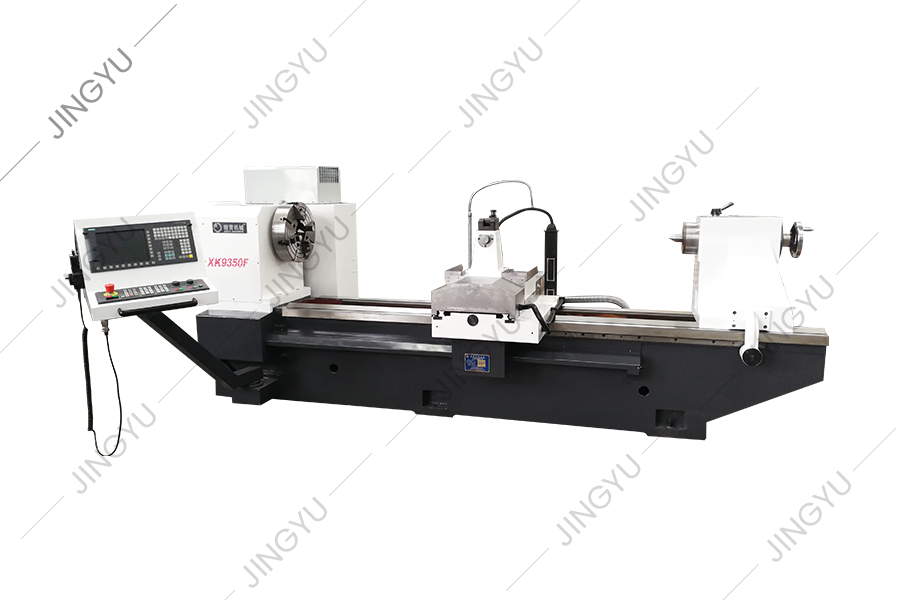
Az XK9350 sorozatú CNC Rebar Roll Crescent Groove marógép az XK500 típus korszerűsített terméke, amely 500 mm-nél kisebb átmérőjű és 2500 mm-nél ki...
Lásd a részleteket
Tekintettel a nagysebességű acél tekercs -feldolgozás problémáira, az XK8450 CNC Roll Milling Machine egy új típusú CNC Roll Groove -feldolgozó sze...
Lásd a részleteket
Tekintettel a nagysebességű acél tekercs-feldolgozás problémáira, az XK8450 CNC tekercs-marógép egy új típusú CNC Roll Groove feldolgozó szerszám, ...
Lásd a részleteket
A CK8465H CNC tekercs-eszterga ágy egy 2 3 nagy teherbírású lineáris gördülő szerkezetet fogad el, vagyis az ágyon vízszintesen elrendezett két tég...
Lásd a részleteket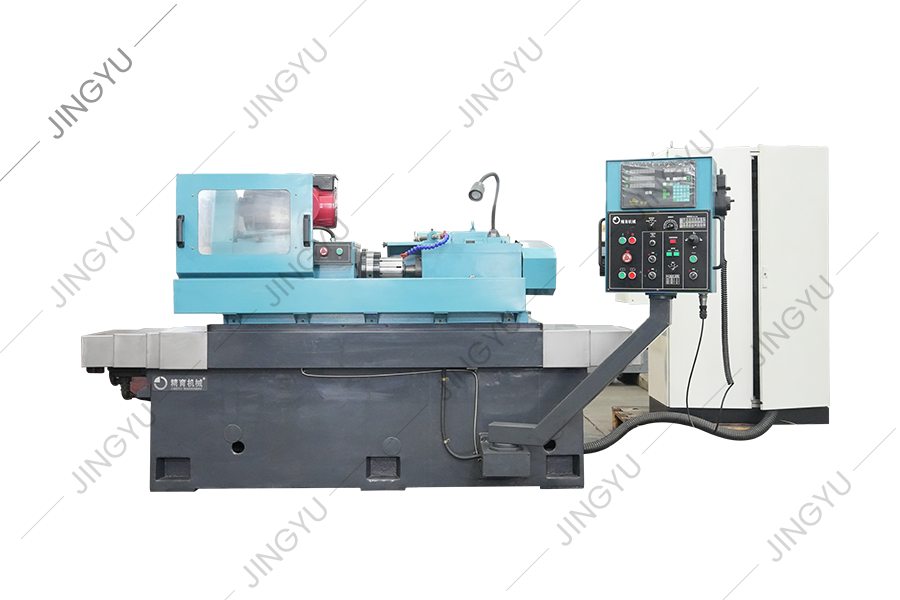
A tekercsgyűrű-formáló darálót elsősorban a volfrám-karbidgörgős gyűrűk őrlésére használják a nagysebességű huzalrúd-előállításhoz. A képződött gyé...
Lásd a részleteket
Az MK8450 CNC tekercscsiszolót elsősorban durva őrléshez, félig hajtáshoz, finom őrléshez, valamint a külső körök és az R-hornyok nem-spark-őrlésér...
Lásd a részleteket
A CNC tekercses gravírozógép alkalmas a különféle tekercs végű arcjelölések feldolgozására. Az automatikus szerkesztő szoftver segítségével feldolg...
Lásd a részleteket
Az MX250 egy standard gyémántkerék -kötőgép, amelyet a fémkohászati acél malmok gyémántkerekek kialakításához és öltözködéséhez használnak. A gyé...
Lásd a részleteket
Ez a sorozat elsősorban a CNC Crescent Groove marógépek számára készült, hogy közönséges alkatrészeket biztosítsanak, mint például a maró szerszámt...
Lásd a részleteket
Ez a sorozat elsősorban a CNC tekercsek, például a CBN pengék, a PCD-pengék, a CHUCK, a csavarok stb. CNC-hez, stb.
Lásd a részleteket3. szám, Xinghe Road, Zhaxi Industrial Park, Chongchuan kerület, Nantong, Jiangsu tartomány, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Minden jog fenntartva

