


Cat:CNC roll marógép
CNC roll marógép
Ez a szerszámgép -sorozat automatikusan levághatja a félhold hornyokat különböző forgási irányokkal és bármilyen hélix szöggel. Ez egyenlő (vagy eg...
Lásd a részleteket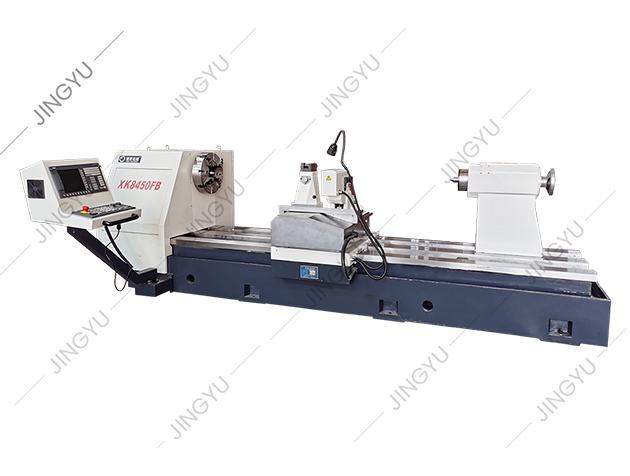
Egy tipikus CNC műhely minden új marási munkát mászóvágással kezd, feltételezve, hogy mindig ez a legjobb választás. Ezután egy köteg edzett hengerhenger érkezik rideg malomkővel, és a keményfém lapkák már az első menetben forgácsolni kezdenek. A tapasztalt gépész közbelép, és hagyományos marási bemenetet javasol a felület áttöréséhez. Az igazság az, hogy mind a mászóvágás, mind a hagyományos marás elengedhetetlen technikák, és a helyes fogás a gép merevségétől, a munkaanyag állapotától és a szükséges felületi minőségtől függ.
Kúszóvágás, más néven lemarás, akkor történik, amikor a maró a munkadarab előtolásával megegyező irányba forog. Abban a pillanatban, amikor a fog beakad, egy teljes vastagságú forgácsot vesz fel, és a forgács nulla felé vékonyodik, ahogy a fog elhagyja az anyagot. A hagyományos marás vagy felmarás az előtolás ellenében forog. A fog úgy kezdődik, hogy nincs vágatlan forgácsvastagság, végigdörzsöli a felületet, és fokozatosan felépül a maximális forgácsra az érintkezés végén.
Ez az egyetlen különbség a forgácsgeometriában befolyásolja a forgácsolási erőket, a hőt, a szerszámkopást és a vibrációt. Mászómarásnál az erő lefelé nyomja a marót a munkadarabba és az asztalba, ami segít stabilizálni a vékony alkatrészeket. Hagyományos marásnál a forgácsolóerő megemeli a munkadarabot és eltolja a marót, de a fokozatos belépés elnéző, ha a felület kemény vagy a gépen meglazulnak a vezetőcsavarok.
A merev CNC gépeken, amelyek előfeszített golyóscsavarokkal és biztonságos rögzítéssel rendelkeznek, a legtöbb művelethez a mászómarás az alapértelmezett választás. A gyakorlati előnyök mérhetőek:
Az alumínium, az alacsony szén-dioxid-kibocsátású acél, a sárgaréz és a legtöbb műanyag esetében ezek az előnyök azonnal megjelennek a ciklusidőben és a szerszámköltségben. A mászómarás jól működik vékony padlójú zsebmunkában is, mert a lefelé ható erő segít lenyomva tartani az anyagot.
A hagyományos marás nem elavult. Három olyan helyzet van, amikor jobb teljesítményt nyújt a mászásnál:
A hagyományos marás költsége nagyobb súrlódás, magasabb szerszámhőmérséklet és durvább felület. Mély hornyolásnál a forgács a horonyban marad, és éllerakódást okozhat, ezért szükségessé válik a hűtőfolyadék növelése vagy a csipkedés.
| Tényező | Mászás marás (le) | Hagyományos marás (fel) |
|---|---|---|
| Forgácsvastagság | vastagon kezdődik, vékonyan végződik | Vékonyan kezdődik, vastagon végződik |
| Vágási erő iránya | Lefelé, az asztalba | Felfelé, a munkadarab felemelésével |
| Felületkezelés | Általában jobb | Durvább, több sorja |
| Szerszámkopási mód | Egyenletes kopás, kevesebb hő | Több dörzsölés, forróbb él |
| Rezgésveszély | Alacsony, ha a beállítás merev | A kezdeti dörzsölés során magasabb |
| Visszacsapás tolerancia | Nulla holtjátékot igényel | Kezel némi visszahatást |
| A legjobb | CNC nagyolás és simítás | Kézi malmok, vízkő áttörése |
Használja az első négy sort a folyamat minőségének megértéséhez. Az utolsó három sor segít a vágási módnak a géphez és az anyagállapothoz való hozzáigazításában.
CNC-felhasználók számára állítsa be a emelkedési marást a legtöbb szerszámút kiindulópontjaként, különösen a simítómeneteknél. Győződjön meg arról, hogy a gépen nincs holtjáték, és hogy a munkatartó képes kezelni a lefelé irányuló erőket. A legjobb eredményt egy robusztus satu vagy rögzítés adja, amely a munkadarabot a gépágyhoz nyomja.
A gép merevsége a kapuőr a mászómarásnál. A megerősített marógép nehéz öntöttvas alappal és előfeszített dupla anyás csavarokkal biztosítja a merevséget az igényes anyagokon végzett mászómarás kezeléséhez.
 Megerősített CNC függőleges marógép mászómaráshoz Ez a nagy teherbírású függőleges maró megerősített öntöttvas szerkezettel és előfeszített golyóscsavarokkal rendelkezik, amelyek biztosítják az igényes anyagok megmászásához szükséges merevséget, miközben megőrzik a sima előtolást és a hosszú távú pontosságot. Termék megtekintése →
Ebben az osztályban a szervohajtások kiküszöbölik a vezérorsó holtjátékát, így az előtolás még teljes szélességben is egyenletes marad. Ha a hagyományos áthaladás elkerülhetetlen, csökkentse az orsó fordulatszámát 10-15%-kal, és enyhén lassítsa az előtolást, hogy minimalizálja a súrlódást. Egy kis letörés vagy bevezető hozzáadása is megkönnyítheti a szerszámot egy kemény felületbe.
A működési elv megértése a teljesen automatikus CNC hengeres marógép segít megérteni, hogyan váltanak a vezérlőrendszerek a vágási módok között a terhelés visszajelzése alapján. A modern kezelőszervek képesek figyelni az orsó terhelését és a tengelyeltérést, de a forgácsolási geometria dönti el, hogy melyik mód a megfelelő.
Az acélrúd-, rúd- és szalagmalmokban használt hengerek klasszikus példái a csiszolóréteggel és megszakított hornyokkal rendelkező munkadaraboknak. Az első menet gyakran hagyományos marást igényel, hogy áttörje a hengerelt héjat anélkül, hogy a lapka megsérülne. A vízkő eltávolítása után a mászómarás biztosítja a végső profilhoz szükséges finom felületkezelést.
A dedikált CNC hengermarógép merev ágyat, alacsony súrlódású vezetőutakat és közvetlen szervotengely-hajtásokat kombinál. Ez a kombináció lehetővé teszi, hogy a vágó egyenletes forgácsterhelést tartson fenn anélkül, hogy a szokásos gépeket megzavarná a húzóhatás. Egy teljesen automatikus CNC hengermarógépen a vezérlő ugyanazon a cikluson belül automatikusan kezeli a hagyományos beléptetés és a mászási simítás közötti átmenetet.
 Automata CNC hengeres marógép merev ággyal A görgős hornyok automatikus mászómarására tervezett gép merev négysínes ágyat, alacsony súrlódású vezetőutakat és közvetlen szervotengely-hajtásokat egyesít, hogy állandó forgácsterhelést tartson fenn, és csökkentse a remegést nagy igénybevételű megmunkálás során. Termék megtekintése →
A mély félholdhornyokkal rendelkező nagy tekercseknél a nagy teherbírású hengeres marógép nagy nyomatékú orsóval és széles ágyközökkel elnyeli a rezgést, amely általában elősegíti a csattanást a mászómarásnál. Az extra tömeg a betétet érintkezésben tartja a munkafelülettel, és megakadályozza, hogy a szerszám elhajoljon a horonyprofiltól.
A mászóvágás és a hagyományos marás közötti választás nem stíluskérdés. Ez egy folyamatdöntés, amely a gép állapotán, az anyag felületén és a szükséges felületen alapul. Kezdje a merev CNC-berendezésen végzett mászómarással a tiszta felületkezelés és a hosszabb szerszámélettartam érdekében. Váltson át a hagyományos marásra, ha kemény skálával, holtjátékos géppel vagy kézi művelettel néz szembe, ahol a tapintás számít. Ha a vágási módot a tényleges körülményekhez igazítja, egyenletes vágásokat, kevesebb selejt és hosszabb szerszámköltség érhető el.

Ez a szerszámgép -sorozat automatikusan levághatja a félhold hornyokat különböző forgási irányokkal és bármilyen hélix szöggel. Ez egyenlő (vagy eg...
Lásd a részleteket
Gazdag tapasztalatokat gyűjtöttünk a Rebar tekercsek feldolgozásában és felhasználásában, és mélyreható elemzést és kutatást végeztünk a hasonló fe...
Lásd a részleteket
A CK8465H CNC tekercs-eszterga ágy egy 2 3 nagy teherbírású lineáris gördülő szerkezetet fogad el, vagyis az ágyon vízszintesen elrendezett két tég...
Lásd a részleteket
A CK84 sorozatú CNC Roll eszterga elfogadja a Siemens 828D CNC rendszert, és a szervo motor hajtja. A szerszámgép megtervezésekor teljes mértékben ...
Lásd a részleteket
A CK450 ferde ágyú CNC eszterga elfogadja a német Siemens vezérlőrendszert. A szerszámgép megjelenését, operációs rendszerét és biztonsági védelmi ...
Lásd a részleteket
A gép mindhárom tengelye P3-szintű 50 × P10 gömbcsavarok, és a 2-end rögzített pretenzió összeszerelési folyamatát az axiális merevség erősítésére ...
Lásd a részleteket
Ezt a gépet elsősorban a tekercses keresztezett keresztbordák őrlési vágójának őrlésére és javítására használják, amely könnyen megjavíthatja és őr...
Lásd a részleteket
Ez a szerszámgép egy új típusú CNC Roll Grooving szerszám, amelyet a vállalat CNC Roll Milling Machine sorozata alapján fejlesztettek ki, valamint ...
Lásd a részleteket
Az MX250 egy standard gyémántkerék -kötőgép, amelyet a fémkohászati acél malmok gyémántkerekek kialakításához és öltözködéséhez használnak. A gyé...
Lásd a részleteket
Szolgálunk más alkatrészeket is, például kockás lemezmarókat, tekercses résszerszámokat, olajszivattyúkat, motorokat, CNC rendszereket stb.
Lásd a részleteket3. szám, Xinghe Road, Zhaxi Industrial Park, Chongchuan kerület, Nantong, Jiangsu tartomány, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Minden jog fenntartva

